Problemas de Contrapresión en Válvulas de Retención: Impacto en la Eficiencia de Bombeo Lácteo
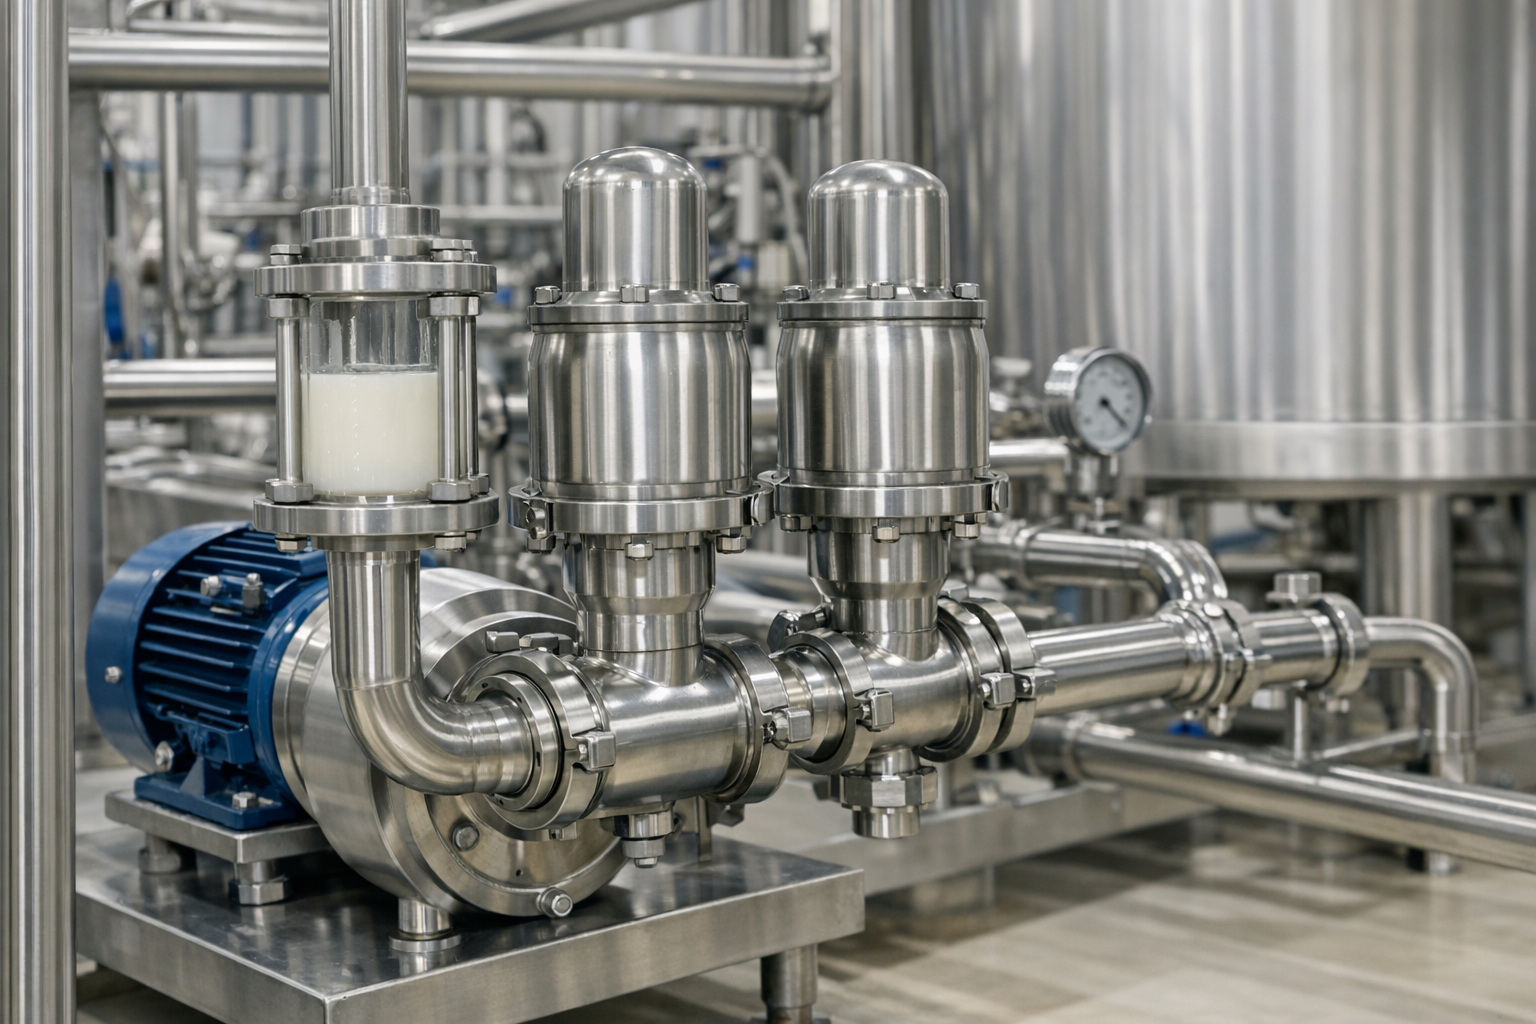
A ver, te cuento algo que me pasó hace dos semanas en una planta láctea. Turno de noche. El operador me llama porque una bomba de trasiego de leche entera estaba consumiendo el doble de amperaje y apenas movía caudal. Resultado: 3,200 litros de leche retenidos en el tanque, pasteurización parada, y un costo de producción diferida de casi 8,000 euros. ¿El culpable? Una válvula de retención con problemas de contrapresión que nadie había revisado en meses.
Eso pasa más de lo que crees.
La verdad, en el sector lácteo las válvulas de retención son de esos componentes que instalas y te olvidas. Hasta que fallan. Y cuando fallan, te arruinan el día completo. La contrapresión excesiva en estas válvulas no solo te mata la eficiencia de bombeo, sino que te puede llevar a sobrecalentamiento del producto, cavitación de la bomba, y en casos extremos, rotura de sellos o hasta daño en el impulsor.
Qué es la Contrapresión y Por Qué Importa en Lácteos
La contrapresión es la resistencia que encuentra el fluido al pasar por la válvula de retención. En teoría, estas válvulas deberían abrir con mínima presión diferencial y cerrar de golpe cuando el flujo se invierte, evitando retornos. Pero en la práctica…
Ojo con esto: en líneas de leche, cualquier obstrucción parcial, incrustación de proteínas o desalineación del disco puede generar una resistencia brutal. Hablamos de pérdidas de carga que en vez de ser 0.2 bar, se te van a 1.5 o 2 bar. Y ahí es donde tu bomba centrífuga empieza a sufrir.
Te lo digo por experiencia: he visto bombas sanitarias trabajando al 60% de su capacidad nominal solo por una válvula de retención mal dimensionada o sucia. El motor tira corriente como si estuviera bombeando melaza, pero el caudal es ridículo.
Causas Comunes de Contrapresión Excesiva
Vamos punto por punto, porque esto es donde la mayoría se equivoca:
- Incrustaciones de proteína y grasa: La leche deja residuos. Siempre. Si tu CIP no está bien ajustado o si dejas la válvula sin limpiar entre turnos, las proteínas se polimerizan con el calor y forman una capa dura como piedra en el asiento de la válvula.
- Dimensionamiento incorrecto: Instalas una válvula DN50 en una línea DN65 porque “había stock”. Mala idea. La reducción de sección aumenta la velocidad del fluido y dispara la pérdida de carga.
- Desgaste del muelle o resorte: Con el tiempo, el resorte que mantiene cerrado el disco pierde tensión. El disco empieza a vibrar, no asienta bien, y genera turbulencias que aumentan la resistencia al flujo.
- Orientación incorrecta: He visto válvulas instaladas en horizontal cuando el fabricante especifica vertical. El disco no abre completamente por gravedad y queda a medio camino, estrangulando el paso.
Impacto Real en la Eficiencia de Bombeo
Cuando la contrapresión sube, tu bomba tiene que trabajar más para vencer esa resistencia. Esto se traduce en:
Consumo energético disparado. Una bomba que normalmente tira 15 kW puede irse a 22-24 kW solo por una válvula parcialmente obstruida. En una planta que opera 18 horas al día, haz cuentas del costo eléctrico extra al mes.
Reducción del caudal efectivo. Si diseñaste tu línea para mover 25,000 litros/hora y la contrapresión te baja el caudal a 18,000 litros/hora, tienes un cuello de botella que afecta toda la cadena de producción. Los tanques no se vacían a tiempo, la pasteurización se retrasa, y empiezan los problemas en cascada.
Calentamiento del producto. Esto es delicado en lácteos. La fricción extra genera calor. Si la leche cruda sube de 4°C a 8°C en la línea de trasiego por culpa de la contrapresión, estás reduciendo vida útil y favoreciendo el crecimiento bacteriano. Créeme que los de calidad no te lo van a perdonar.
Cavitación en la bomba. Si la contrapresión es muy alta en el lado de descarga y combinas eso con baja presión de succión, entras en zona de cavitación. Las burbujas de vapor colapsan contra el impulsor y en seis meses tienes que cambiar bomba. He visto impulsores de acero inoxidable 316L con erosión que parecen queso suizo.
Cómo Detectar el Problema Antes de Que Te Pare la Planta
A ver, te explico cómo lo hago yo:
Primero, instalas manómetros de glicerina a la entrada y salida de cada válvula de retención importante. Anotas la presión diferencial en condiciones normales. Si esa diferencia empieza a subir semana a semana, tienes incrustación o desgaste progresivo.
Segundo, mides amperaje del motor de la bomba con pinza amperimétrica. Haces un registro semanal. Si el consumo sube un 15% sin cambios en el caudal requerido, hay resistencia extra en algún punto. La válvula de retención es sospechosa número uno.
Tercero, escuchas. Sí, con un estetoscopio de mecánico o incluso pegando la oreja (con cuidado). Una válvula de retención sana abre y cierra sin ruido. Si escuchas golpeteo, vibración o silbido, el disco está bailando o no asienta bien.
Pasa todo el tiempo.
Tabla de Mantenimiento Preventivo Recomendado
| Componente | Actividad | Frecuencia | Parámetro a Verificar |
|---|---|---|---|
| Válvula de retención | Inspección visual externa | Semanal | Fugas, corrosión, vibración anormal |
| Asiento y disco | Desmontaje y limpieza CIP | Cada 15 días | Incrustaciones, desgaste superficial |
| Resorte/muelle | Verificación de tensión | Mensual | Deformación, pérdida de elasticidad |
| Juntas y sellos | Reemplazo preventivo | Cada 3 meses | Dureza, grietas, compresión permanente |
| Presión diferencial | Medición con manómetros | Semanal | Δp < 0.3 bar en condiciones normales |
| Amperaje bomba | Registro con pinza | Semanal | Variación < 10% respecto valor nominal |
Soluciones Prácticas Que Funcionan
Si ya tienes el problema encima, aquí van las soluciones que yo he aplicado con éxito:
Optimiza el CIP. Revisa concentración de sosa, temperatura (mínimo 75°C), y tiempo de contacto. En válvulas de retención, a veces necesitas un ciclo extra de enjuague ácido para disolver sales de calcio que la sosa no quita.
Cambia a válvulas de bajo perfil. Hay modelos específicos para industria láctea con diseño hidrodinámico que minimizan turbulencias. Marcas como GEA, Alfa Laval o Tuchenhagen tienen válvulas con pérdida de carga inferior a 0.15 bar a caudal nominal.
Instala válvulas de retención de disco basculante en vez de tipo wafer. En mi experiencia, las de disco basculante abren más rápido con menor presión diferencial. Eso sí, ocupan más espacio y son más caras, pero en líneas de alto caudal valen cada euro.
Revisa el diseño de tubería. Si tienes codos a menos de 5 diámetros de la válvula, estás generando flujo turbulento que aumenta la resistencia. A veces, rediseñar un tramo de tubería te ahorra más que cambiar válvulas.
Preguntas Frecuentes
¿Cada cuánto debo desmontar una válvula de retención en líneas de leche?
Cada 15 días como mínimo si trabajas con leche entera. Si es leche descremada o suero, puedes estirar a 3 semanas. Depende mucho de la calidad de tu CIP y de las horas de operación. Pero no te confíes más allá de un mes.
¿Puedo usar válvulas de retención estándar industriales en lácteos?
No. Rotundamente no. Necesitas válvulas con certificación 3A o EHEDG, acabado sanitario Ra < 0.8 μm, y materiales compatibles con limpieza química agresiva. Una válvula industrial común tiene roscas, cavidades y materiales que no aguantan sosa al 2% a 80°C ni son drenables. Te van a rechazar en auditoría.
¿La contrapresión afecta igual en bombas lobulares que en centrífugas?
Las lobulares son más tolerantes porque son de desplazamiento positivo. Pueden vencer mayor contrapresión sin perder tanto caudal, pero el motor sufre igual y el consumo se dispara. En centrífugas el impacto es más brutal: pierdes caudal rápido y entras en zona de funcionamiento ineficiente. En ambas, el exceso de contrapresión acorta vida útil.