Fallas en Juntas de Expansión de Tuberías por Cambios Térmicos en Procesos de Pasteurización
Hace como tres años me llamaron a las 2 de la mañana por una fuga en la línea de pasteurización. Pérdida de producto lácteo por todos lados. Un desastre. La junta de expansión había cedido justo en el tramo donde pasamos de 85°C a agua de enfriamiento. Parada de línea: 9 horas. Costo estimado: no quiero ni acordarme. Y todo porque nadie revisó que esa junta llevaba ya cuatro años sin cambio y recibía ciclos térmicos brutales día tras día.
A ver, te explico:
Las juntas de expansión en pasteurización trabajan bajo un estrés que muchos no dimensionan. Estás hablando de pasar de temperatura ambiente a 72-85°C en cuestión de minutos, mantener, y luego bajar a 4-6°C. Eso dos, tres veces por turno. La tubería se dilata, se contrae, y esa junta tiene que absorber todo ese movimiento sin ceder. Si falla, pierdes producto, tiempo, y te arriesgas a contaminar el lote completo.
Por Qué Fallan Estas Juntas
Primero lo primero. Las causas más comunes:
- Fatiga térmica: El material se degrada con los ciclos repetidos de calor-frío. Las gomas pierden elasticidad, los fuelles metálicos desarrollan microfisuras.
- Instalación incorrecta: Si no respetas la alineación o el torque de los pernos, la junta trabaja bajo tensión desde el día uno. Mal asunto.
- Selección equivocada de material: No todas las juntas aguantan contacto con productos ácidos o alcalinos de limpieza CIP. Si pones NBR donde necesitas EPDM o PTFE, vas directo al problema.
- Falta de mantenimiento predictivo: Nadie revisa hasta que falla. Pasa todo el tiempo.
El Problema del Golpe Térmico
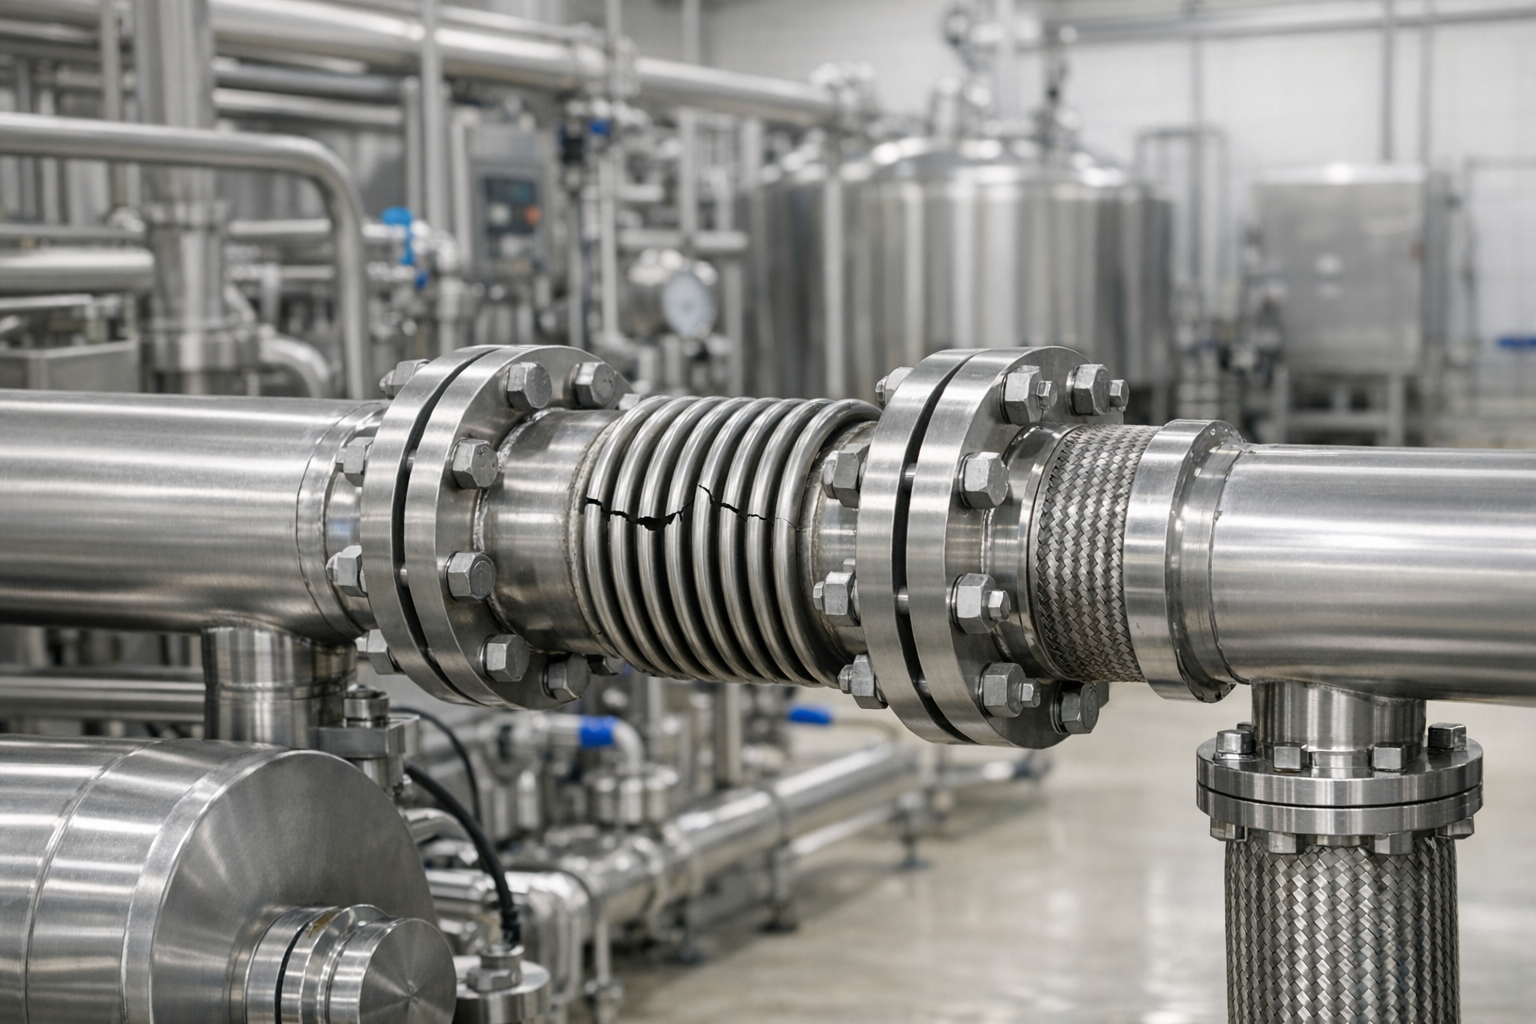
Ojo con esto: cuando empiezas el ciclo de pasteurización y metes vapor o agua caliente de golpe, la tubería se expande rápido. Muy rápido. Si la junta no está diseñada para ese rango de movimiento axial y lateral, empieza a trabajar fuera de especificación. El material se estira más de lo que debería, se generan tensiones concentradas, y ahí es donde aparecen las grietas o las fugas.
Te lo digo por experiencia: he visto juntas de fuelle metálico con fisuras en las convoluciones porque el diseño no contemplaba el desplazamiento real de la línea. Y en goma, he visto desgarros en la tela de refuerzo por flexión excesiva.
Tipos de Juntas y Dónde Fallan
No todas las juntas son iguales. Mala idea pensar que con cualquiera te vale.
Juntas de Fuelle Metálico
Son las que más ves en líneas de pasteurización de gran volumen. Aguantan presión y temperatura, pero son sensibles a la corrosión por CIP si no están bien protegidas. La fatiga aparece en las convoluciones después de miles de ciclos. Si detectas óxido o picaduras, cámbiala ya.
Juntas de Goma con Refuerzo Textil
Más flexibles, más baratas. Pero la goma se endurece con el calor sostenido y pierde elasticidad. El refuerzo textil puede degradarse si usas productos de limpieza muy agresivos. Vida útil más corta que las metálicas en alta temperatura.
Juntas de PTFE o Composite
Para procesos donde necesitas resistencia química total. Son caras, pero duran. El problema es que no absorben tanto desplazamiento como las de fuelle. Tienes que diseñar bien los soportes y anclajes para que no trabajen fuera de rango.
Inspección y Mantenimiento Preventivo
La verdad, si esperas a que falle, ya perdiste. Lo que hacemos en planta:
- Inspección visual semanal: Buscas grietas, deformaciones, fugas menores, corrosión.
- Medición de desplazamiento: Con un calibrador verificas que la junta se está moviendo dentro del rango de diseño. Si se está extendiendo más de lo normal, hay un problema de anclaje o soporte.
- Termografía infrarroja: Detectas puntos calientes que indican fugas incipientes o zonas donde la junta no está sellando bien.
- Revisión de pernos y bridas: El torque se pierde con los ciclos térmicos. Retorquea según programa.
Si te ha pasado en planta, ya sabes lo frustrante que es encontrar una fuga durante producción. Por eso insisto: calendario de mantenimiento riguroso.
| Componente | Frecuencia de Inspección | Parámetro a Verificar | Valor/Estado Aceptable |
|---|---|---|---|
| Junta de expansión (goma) | Semanal | Estado superficial, grietas | Sin fisuras visibles |
| Junta de fuelle metálico | Mensual | Corrosión, deformación | Sin picaduras ni óxido |
| Pernos de sujeción | Trimestral | Torque | Según especificación fabricante |
| Desplazamiento axial | Mensual | Movimiento de junta | Dentro de rango de diseño ±5mm |
| Termografía | Semestral | Temperatura superficial | Uniforme, sin puntos calientes >10°C sobre promedio |
| Cambio de junta (goma) | Anual o 5000 ciclos | Reemplazo preventivo | N/A |
| Cambio de junta (metálica) | Cada 3 años o 15000 ciclos | Reemplazo preventivo | N/A |
Señales de Que la Junta Está por Fallar
Créeme que estas señales no mienten:
- Fugas menores intermitentes durante arranque o parada.
- Ruidos o vibraciones extrañas en la zona de la junta.
- Manchas de producto o humedad alrededor de la brida.
- Deformación visible de la junta o desplazamiento fuera de centro.
- Oxidación o corrosión en fuelles metálicos.
Eso es todo. Si ves cualquiera de estos síntomas, programa el cambio. No esperes.
Recomendaciones Prácticas de Instalación
Mira, la instalación correcta te ahorra el 80% de los problemas futuros. Lo que no puede faltar:
Alineación perfecta: Usa nivel y escuadra. Si instalas la junta con la tubería desalineada, vas a generar tensiones desde el principio.
Torque controlado: Usa llave dinamométrica, no a sentimiento. Aprieta en patrón cruzado, nunca en círculo.
Espacio para movimiento: La junta necesita libertad para moverse. No la ancles rígidamente ni la comprimas antes de operar.
Protección contra limpieza CIP: Si usas químicos agresivos, asegúrate de que el material de la junta es compatible. Y enjuaga bien después de cada ciclo.
Preguntas Frecuentes
¿Cada cuánto debo cambiar las juntas de expansión en pasteurización?
Depende del material y los ciclos térmicos. Para juntas de goma, entre 1 y 2 años o 5000 ciclos. Para metálicas, entre 3 y 5 años o 15000 ciclos. Pero revisa antes: si hay daño visible, cámbiala sin esperar.
¿Puedo reparar una junta de expansión con fuga o debo cambiarla?
Cámbiala. No le des más vueltas. Las reparaciones temporales en estas juntas son parches que te van a fallar en el peor momento. El costo de un cambio programado es mucho menor que una parada de emergencia.
¿Qué material de junta es mejor para líneas de pasteurización con limpieza CIP frecuente?
EPDM para goma, o PTFE si necesitas resistencia química total. El NBR no aguanta bien los álcalis fuertes ni las temperaturas altas sostenidas. Si usas ácido peracético o soda cáustica, ve por EPDM o composite. Punto.