Cuando la Guillotina No Corta: Los Fallos Que Paran Tu Línea de Producción
La semana pasada paramos una línea láctea durante casi cuatro horas. ¿El motivo? Una válvula de guillotina sanitaria que no cerraba completamente por culpa de un vástago desalineado en el actuador neumático. Coste de la parada: unos 8.500 euros en producción perdida, más el desperdicio de 1.200 litros de leche UHT que tocó tirar al desagüe. Te lo digo por experiencia: estos fallos no avisan, pero cuando llegan, te arruinan el turno completo.
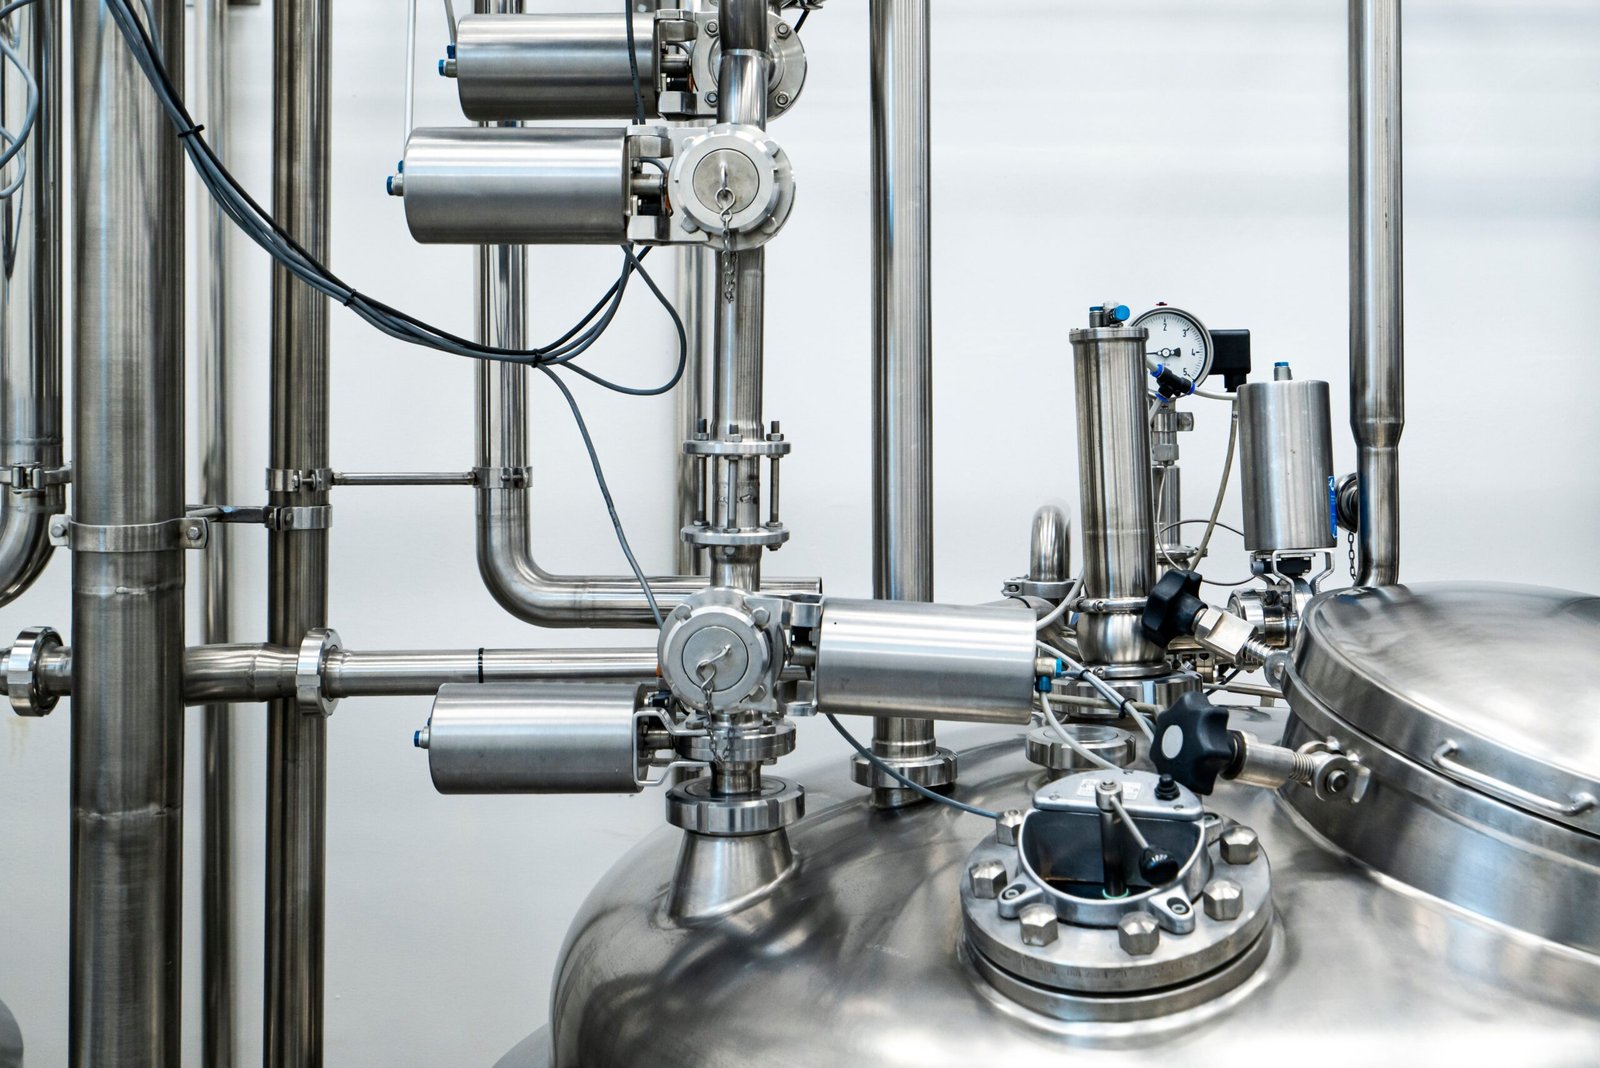
Las válvulas de guillotina en aplicaciones sanitarias son animales especiales. No como las de bola o mariposa. Aquí hablamos de cuchillas que tienen que cortar flujo de manera limpia, sin dejar residuos, y hacerlo miles de veces al día en entornos con limpiezas CIP agresivas. El sistema neumático que las mueve parece simple en el papel. Pero a pie de planta…
Otra historia.
Los Tres Asesinos Silenciosos de Tu Sistema Neumático
A ver, te explico: los fallos más comunes no vienen de la válvula en sí, sino del sistema de control neumático. La gente piensa que si la válvula es de acero inoxidable 316L ya está todo resuelto. Falso. El actuador y sus periféricos son el 70% del problema.
Contaminación en el Aire Comprimido
Este es el asesino número uno. Créeme que sí. El aire sucio destruye todo: juntas, sellos, pistones. En una planta de lácteos donde trabajé antes, cambiábamos los kits de sellado cada tres meses porque el separador de agua estaba mal dimensionado. Tres meses. Una locura. El aceite del compresor mezclado con agua forma una pasta que se mete en los actuadores y los deja hechos polvo.
Lo que pasa es que muchos compran filtros baratos pensando que todos son iguales. Y no. Un filtro coalescente de verdad retiene partículas de hasta 0.01 micras. Los chinos que te venden por cuatro duros apenas paran las de 40 micras. ¿La diferencia? Tu actuador dura dos años o dura seis meses.
Ojo con esto: en aplicaciones sanitarias no puedes lubricar el aire. Prohibido. Entonces los actuadores trabajan en seco y cualquier suciedad actúa como papel de lija. Desgaste acelerado garantizado.
Desajuste de Presión y Caudal
Típico error de instalación. Montan una válvula de guillotina DN100 con un actuador que necesita 6 bar y 500 litros/min de caudal para cerrar en menos de dos segundos. Pero le ponen una electroválvula 5/2 vías de 1/4″ que apenas entrega 180 litros/min. ¿Resultado? La guillotina cierra lenta, el producto sigue pasando, y encima el vástago se queda a medio camino generando fugas.
La verdad, he visto líneas completas mal calculadas. El técnico de puesta en marcha ajusta la presión a 8 bar para “compensar” el bajo caudal. Mala idea. Lo único que consigues es reventar juntas y generar golpes de ariete que desalinean todo el conjunto.
| Componente | Frecuencia de Revisión | Parámetros Críticos |
|---|---|---|
| Filtro coalescente | Cada 3 meses (entornos sucios: mensual) | ΔP máx: 0.5 bar, retención 0.01 µm |
| Regulador de presión | Cada 6 meses | 6-7 bar, histéresis < 0.1 bar |
| Electroválvula 5/2 | Anual (limpieza bobinas semestral) | Cv ≥ 0.8, tiempo respuesta < 50 ms |
| Juntas del actuador | Cada 18-24 meses o 500k ciclos | Material FDA (EPDM, Viton) |
| Finales de carrera | Cada 6 meses (calibración) | IP67 mínimo, desviación < 0.5mm |
| Tuberías neumáticas | Inspección visual trimestral | Ø interno ≥ 10mm para DN80-100 |
Degradación de Sellos y Juntas
Las limpiezas CIP son necesarias pero brutales. Sosa cáustica al 2% a 85°C, ácido nítrico al 1.5%, peróxido. Todo eso ataca las juntas del vástago y los sellos dinámicos del actuador. Si además tienes presencia de ozono en el ambiente (algunos sistemas de desinfección lo usan), el EPDM estándar se agrieta en menos de un año.
Pasa todo el tiempo. El proveedor te vende el kit de sellado “compatible FDA” pero no te dice que es para aplicaciones frías. Luego llegan los ciclos térmicos y las juntas pierden elasticidad. Empiezan las fugas por el prensaestopas, y cuando quieres darte cuenta, tienes producto contaminando la zona del actuador.
Diagnóstico Rápido Cuando Todo Se Tuerce
Te han llamado porque la válvula no cierra bien. ¿Qué miras primero?
Presión en el manómetro del actuador. Debe marcar entre 6 y 7 bar durante el ciclo completo. Si cae por debajo de 5.5 bar durante el movimiento, tienes problema de caudal o fugas internas.
Segundo: escucha. En serio. Un actuador sano hace un “pssshht” limpio al cambiar de posición. Si oyes como un silbido continuo, tienes fuga en algún sello. Si oyes golpes metálicos, el vástago está desalineado o las guías internas están rotas.
Tercero: comprueba los finales de carrera. Una desviación de 2mm en la posición de confirmación puede significar que la guillotina no está sellando completamente contra la sede. Usa un calibre, no lo hagas a ojo. No te fíes.
Si has verificado presión, no hay fugas audibles y los sensores están bien calibrados, entonces el problema está en la electroválvula piloto. El carrete interno se pega por suciedad o desgaste. Desmóntala, límpiala con alcohol isopropílico y comprueba que el solenoide tenga la resistencia correcta (normalmente entre 4 y 8 ohmios para 24VDC).
Mantenimiento Preventivo Que Realmente Funciona
Olvídate de los planes de mantenimiento copiados y pegados del fabricante. En planta real necesitas adaptar frecuencias a tu entorno específico. Una línea de zumos ácidos no es igual que una de agua purificada. Diferente agresividad química, diferente desgaste.
Lo que a mí me funciona: cada tres meses purgas completas del circuito neumático. Abres la válvula de drenaje del filtro y dejas salir aire durante 30 segundos. Te sorprendería la cantidad de agua y porquería que sale. Luego revisas el elemento filtrante. Si está marrón o negro, cambio inmediato.
Cada seis meses, calibración de presión con manómetro patrón. Los reguladores baratos derivan hasta 0.5 bar en pocos meses. Parece poco pero marca la diferencia entre 300k ciclos y 500k ciclos de vida útil del actuador.
Anualmente, desmontaje completo del actuador y cambio de kit de sellado. Sí, aunque no presente síntomas. Es más barato un kit de 80 euros que cuatro horas de parada por fuga durante producción. Aprovecha para limpiar el cilindro interior con paño antiestático e inspeccionar el cromado del vástago. Cualquier rayadura superior a 0.1mm de profundidad significa sustitución obligatoria.
Errores Que He Visto (Y Que Deberías Evitar)
Montar actuadores sobredimensionados “por si acaso”. Error gordo. Un actuador de 120mm para una válvula que solo necesita 80mm consume más aire, es más lento y genera esfuerzos mecánicos innecesarios sobre el vástago. Ajusta según tabla del fabricante, sin inventar.
Usar teflón en roscas de componentes neumáticos sanitarios. Prohibido. Las virutas de teflón contaminan el circuito y atascan orificios piloto. Siempre juntas tóricas o selladores anaeróbicos específicos.
No instalar válvulas de alivio rápido en actuadores de doble efecto. La válvula cierra pero el aire del lado opuesto queda atrapado, frenando el movimiento y generando sobrepresiones. Una válvula de alivio de 15 euros te ahorra ese problema para siempre.
¿Cada cuánto debo cambiar el filtro de aire comprimido en sistemas sanitarios?
Depende del nivel de contaminación de tu red general, pero en entornos sanitarios no bajes de cada tres meses. Si tu compresor es antiguo o usa lubricación por inyección, hazlo mensual. El indicador de saturación del filtro no es fiable al 100%, mejor trabaja por calendario fijo. Un filtro saturado es peor que no tener filtro: compacta la suciedad y la lanza en partículas más finas directamente al actuador.
¿Por qué mi válvula de guillotina cierra lento aunque la presión sea correcta?
Dos causas principales: electroválvula piloto subdimensionada (coeficiente Cv bajo) o tuberías de alimentación muy largas y estrechas. Una tubería de poliuretano de 6mm interior con 8 metros de recorrido nunca te dará el caudal necesario para un actuador de DN100. Necesitas mínimo 10mm interior y recorridos inferiores a 3 metros. También verifica que no haya codos de 90° innecesarios que estrangulan el flujo.
¿Qué tipo de junta necesito para actuadores que sufren limpiezas CIP?
EPDM para limpiezas alcalinas hasta 90°C y ácidos suaves. Viton (FKM) para entornos con ácidos fuertes, ozono o temperaturas superiores a 100°C. Si trabajas con peróxido de hidrógeno, solo PTFE encapsulado o Kalrez (carísimo pero necesario). Olvídate del NBR estándar en sanitario, se degrada en semanas. Y compra siempre material certificado FDA o 3-A, sin excepciones. No vale con que el proveedor te diga “es apto alimentario”, necesitas el certificado físico en mano.