Cuando una soldadura sanitaria te manda toda la producción al desagüe
Te cuento algo que vi hace tres años en una planta láctea. Turno de noche. Un tanque de 5,000 litros recién instalado empieza a tirar producto por una soldadura que “pasó” inspección. Resultado: 4,500 litros de leche pasteurizada directo al drenaje, línea parada 8 horas, y el cliente amenazando con romper contrato. ¿El problema? Una porosidad microscópica en el cordón que nadie vio porque “se veía bonita”. Eso pasa.
La verdad, las soldaduras en tanques sanitarios no son como las del resto de la planta. Aquí no vale que aguante y ya está. Tiene que ser lisa, limpiable, sin recovecos donde se acumule bacteria, y sellada al 100%. Te lo digo por experiencia: una mala soldadura en inoxidable sanitario te cuesta más que el tanque completo.
A ver, te explico: qué hace diferente una soldadura sanitaria
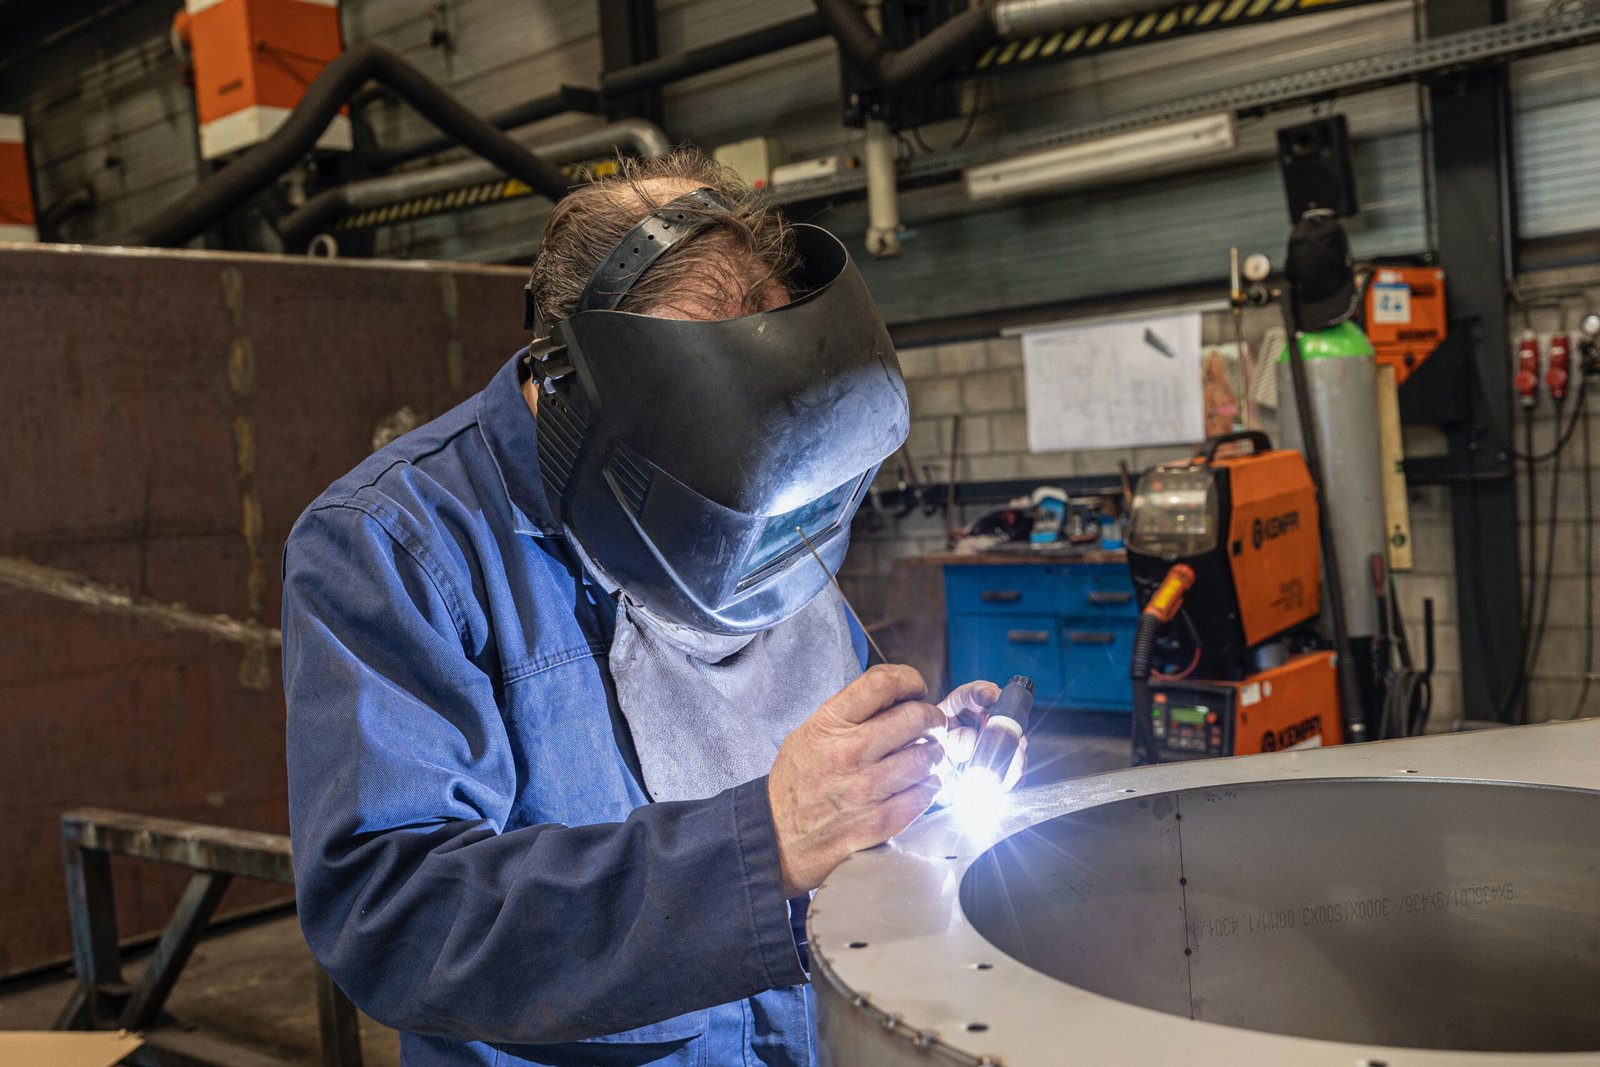
En acero inoxidable sanitario (304 o 316L normalmente) la soldadura tiene que cumplir dos cosas a la vez: resistencia mecánica y acabado higiénico. Nada de salpicaduras. Nada de huecos.
Las normas que mandan aquí son la 3-A Sanitary Standards y las ASME BPE para equipos biofarmacéuticos. Básicamente te dicen que el cordón debe estar al ras, pulido hasta Ra 0.8 micrones o menos, y sin grietas ni inclusiones de tungsteno. Ojo con esto: el respaldo de la soldadura (la parte interna) también cuenta. Muchos soldadores se olvidan de purgar con argón y te dejan oxidación interna. Eso es veneno para aplicaciones alimentarias.
Los tres puntos que nadie te dice en los manuales
Primero: el acabado superficial. Tiene que ser espejo. Si pasas el dedo y notas algo, rechaza. Las bacterias se agarran de cualquier irregularidad mayor a 0.8 micrones. En productos lácteos o farmacéuticos, esto es ley.
Segundo: la continuidad del cordón. Cero porosidad visible. Para verificarlo necesitas líquidos penetrantes o inspección visual con lupa de 10x mínimo. La prueba del “se ve bien” no sirve.
Tercero: la pasivación post-soldadura. El calor destruye la capa de óxido de cromo que protege al inoxidable. Si no pasivas químicamente después de soldar, en seis meses tienes corrosión. He visto tanques nuevos con picaduras porque se saltaron este paso.
Criterios de inspección que realmente funcionan en planta
Te voy a dar la rutina que usamos nosotros, la que te saca de apuros cuando tienes al inspector de calidad respirándote en la nuca.
Inspección visual (la primera barrera)
Créeme que el 70% de los defectos los ves a simple vista si sabes qué buscar. Usa una lupa de 10 aumentos y buena luz. Busca:
- Socavados en los bordes del cordón
- Salpicaduras adheridas al metal base
- Porosidad superficial (puntitos negros o cráteres)
- Grietas longitudinales o transversales
- Decoloración excesiva (señal de mala purga de argón)
- Irregularidades en la penetración del respaldo
Si la soldadura tiene un color pajizo dorado, bien. Si está azul o negro, mal asunto. Eso indica sobrecalentamiento y pérdida de propiedades anticorrosivas.
Ensayos no destructivos
A ver, en un tanque sanitario nuevo o después de reparaciones mayores, tienes que hacer:
Líquidos penetrantes: El método más barato y efectivo para detectar grietas superficiales. Limpias, aplicas penetrante rojo, esperas 10 minutos, limpias el exceso, aplicas revelador blanco. Las grietas se marcan en rojo brillante. No falla.
Prueba de estanqueidad: Llenas el tanque con agua a presión de trabajo más 10%. Lo dejas 4 horas mínimo. Si hay gotas, hay problema. También puedes usar aire y agua jabonosa en las costuras, como cuando buscas pinchazos en una llanta.
Radiografía industrial: Solo si es un tanque a presión mayor a 2 bar o para productos muy críticos. Es cara pero te muestra todo: inclusiones, falta de penetración, porosidad interna. En farmacéutica es obligatoria.
Medición del acabado superficial
Necesitas un rugosímetro. Punto. No adivines. La norma 3-A pide Ra ≤ 0.8 micrones (32 micropulgadas) en superficies en contacto con producto. En zonas críticas como válvulas de fondo, a veces piden Ra 0.4.
Mide en tres puntos del cordón: inicio, medio y final. Si uno falla, repulir y volver a medir.
Frecuencias y parámetros de inspección
| Tipo de Inspección | Frecuencia | Criterio de Aceptación | Herramienta |
|---|---|---|---|
| Visual de soldaduras | Cada turno (si hay producción continua) | Sin grietas, porosidad ni decoloración severa | Lupa 10x, linterna LED |
| Rugosidad superficial | Instalación nueva y anual | Ra ≤ 0.8 μm | Rugosímetro portátil |
| Líquidos penetrantes | Post-soldadura y cada 6 meses | Sin indicaciones lineales > 3 mm | Kit PT rojo/blanco |
| Prueba hidrostática | Post-soldadura y anual | Cero fugas a presión de trabajo + 10% | Bomba hidráulica, manómetro |
| Pasivación química | Después de cada soldadura o pulido | Superficie uniforme sin manchas | Solución ácido nítrico 20% |
Los errores que he visto mil veces
Uno: Soldar sin purga de argón en el respaldo. El resultado es oxidación interna (sugaring) que contamina el producto. Parece azúcar quemada por dentro. Inaceptable.
Dos: Pulir con discos contaminados. Si usas el mismo disco que usaste en acero al carbono, contaminas el inoxidable con partículas ferrosas. Después sale óxido. Discos nuevos siempre para inoxidable sanitario.
Tres: No verificar la penetración del respaldo. La soldadura se ve linda por fuera pero por dentro no penetró. A los dos meses empieza a filtrar. Te lo digo porque me pasó.
La pasivación: el paso que todos olvidan
Después de soldar y pulir, tienes que pasivar. Es simple:
- Limpia con detergente alcalino
- Enjuaga con agua desionizada
- Aplica solución de ácido nítrico al 20% durante 30 minutos
- Enjuaga abundantemente
- Seca completamente
Esto regenera la capa protectora de óxido de cromo. Sin esto, el inoxidable no es inoxidable. Mala idea saltárselo.
Documentación y trazabilidad
Si te ha pasado en planta, ya sabes lo frustrante que es buscar el historial de un tanque y no encontrar nada. Cada soldadura debe tener registro:
- Fecha y hora de ejecución
- Soldador certificado (código de identificación)
- Material de aporte usado (lote y especificación)
- Parámetros de soldadura (amperaje, voltaje, velocidad)
- Resultados de inspecciones
- Fecha de pasivación
En auditorías FDA o FSMA te piden esto. No es burocracia, es cubrir tu responsabilidad.
Preguntas Frecuentes
¿Cada cuánto hay que revisar las soldaduras en un tanque que ya está en operación?
Inspección visual cada turno si produces continuo, y líquidos penetrantes cada seis meses mínimo. Si manejas ácidos o productos agresivos, cada tres meses. No le des más vueltas.
¿Qué hago si encuentro una grieta pequeña durante la inspección?
Marca la zona, saca el tanque de servicio inmediatamente, y programa reparación por soldadura. Nunca “dejes pasar” una grieta aunque sea chica. Se propaga rápido con los ciclos de presión y temperatura. He visto tanques reventar por ignorar esto.
¿Puedo usar cualquier soldador para tanques sanitarios o necesita certificación especial?
Necesita certificación en soldadura orbital TIG para inoxidable sanitario según AWS D18.1 o similar. No es lo mismo soldar estructura que soldar sanitario. La técnica es diferente, el acabado es diferente, y las consecuencias de hacerlo mal son mucho peores. Consigue soldadores certificados. Eso es todo.