Problemas de Sellado en Equipos de Evaporación al Vacío: Detección de Fugas y Corrección
Te cuento algo que me pasó hace tres años. Turno de noche. El evaporador del área de concentrados perdiendo vacío poco a poco. La producción bajó un 40% en dos horas. Cuando llegamos a revisar, el compresor de vacío estaba trabajando al máximo, haciendo un ruido del demonio, y ni así conseguíamos llegar a los -0.85 bar que necesitábamos.
¿El problema? Una junta tórica del paso de eje. Diminuta. Invisible casi. Nos costó 12 horas de parada y como 8,000 euros entre producción perdida y mano de obra extra.
A ver, te explico:
Los evaporadores al vacío son equipos nobles pero caprichosos. Trabajan a presiones por debajo de la atmosférica, normalmente entre -0.7 y -0.95 bar dependiendo del proceso. Y claro, cualquier entrada de aire por mínima que sea te destroza el rendimiento. La verdad es que he visto plantas que pierden más dinero por fugas de vacío que por averías eléctricas.
Por Qué Fallan los Sellos en Sistemas de Vacío
Mira, esto no es como sellar una tubería a presión. Aquí el aire quiere entrar. Siempre.
Las causas más comunes que veo en planta:
- Envejecimiento de juntas por temperaturas altas (los evaporadores trabajan calientes, las gomas se cuecen literalmente)
- Cristalización de producto en las superficies de sellado
- Desgaste mecánico en pasos de eje y agitadores
- Dilataciones térmicas que abren holguras microscópicas
- Aprietes excesivos que deforman las juntas (error de novato, pero pasa)
- Material de junta inadecuado para el producto o temperatura
Ojo con esto: una fuga de 50 ml/min de aire puede parecer una tontería. Pero a -0.9 bar, eso te puede hacer perder 15°C de temperatura de ebullición efectiva. Y ahí va tu eficiencia energética al garete.
Cómo Detectar Fugas de Vacío (Métodos Prácticos)
La teoría está muy bien. Pero en planta necesitas métodos rápidos.
Método de la Caída de Vacío
El más básico. Cierras todas las válvulas, apagas la bomba de vacío, y mides cuánto tarda en subir la presión. Un equipo bien sellado aguanta horas sin perder más de 10-20 mbar. Si en 10 minutos ya has perdido 50 mbar, tienes fuga seguro.
Te lo digo por experiencia: anota siempre los valores en frío y en caliente. Las fugas cambian con la temperatura.
Detector de Helio o Hidrógeno
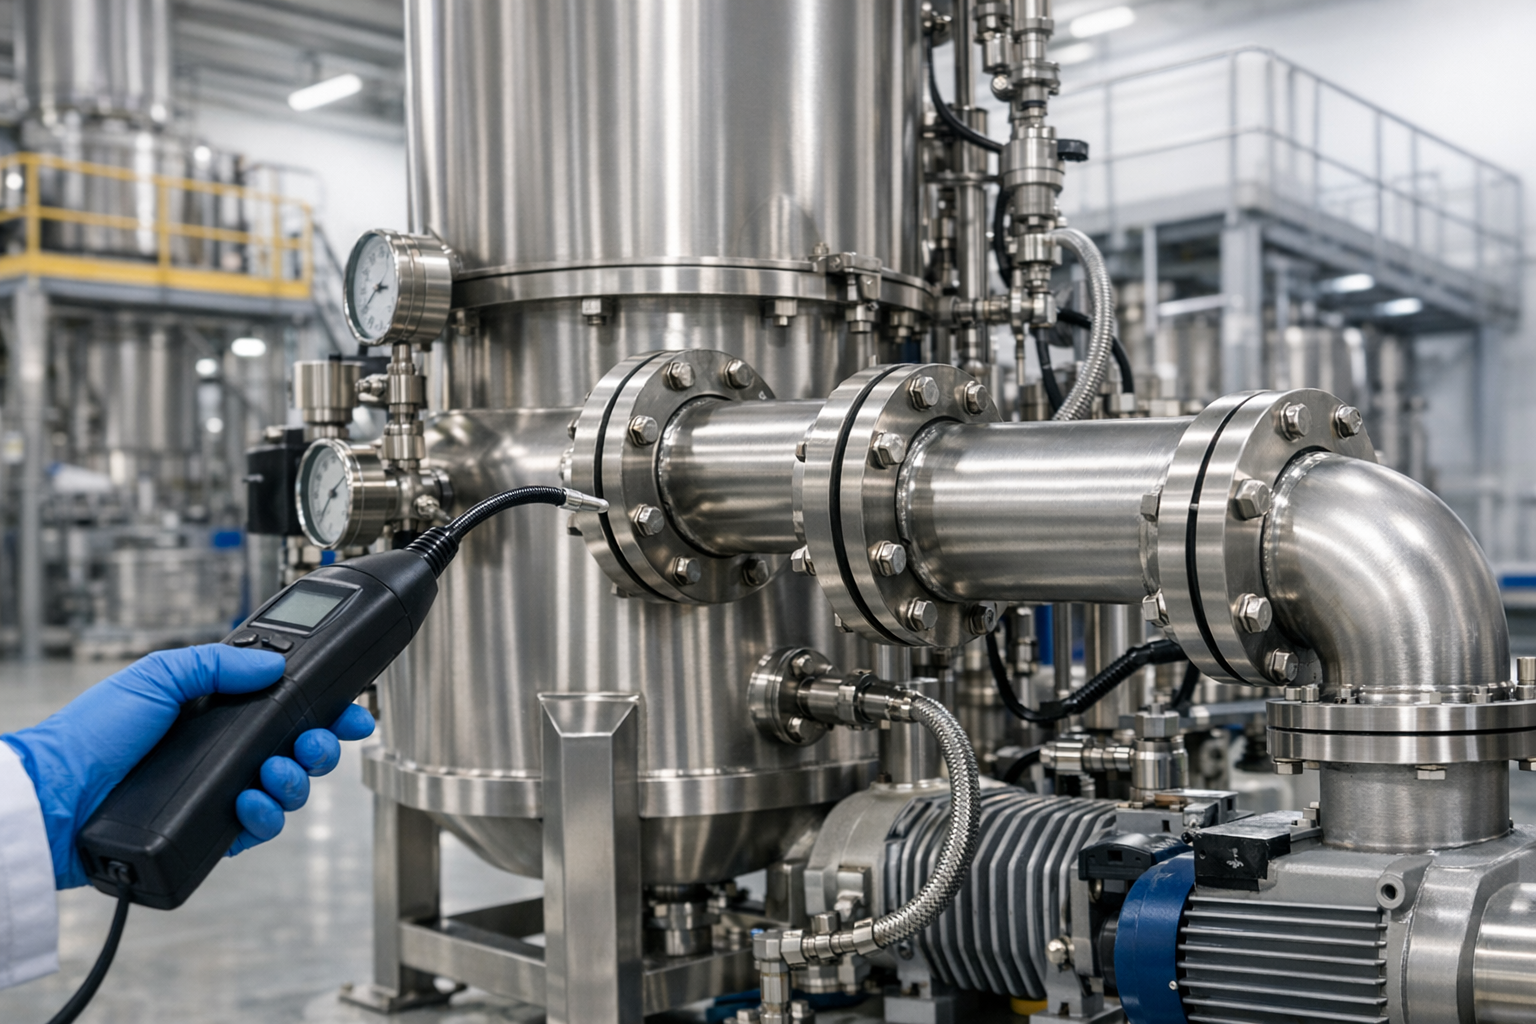
Si tienes presupuesto, esto es lo mejor. El detector electrónico localiza fugas microscópicas. Rocías helio alrededor de las juntas sospechosas y el equipo pita cuando lo detecta entrando al sistema.
Caro pero efectivo. Vale cada euro si trabajas con productos caros o regulados.
Agua Jabonosa (El Clásico)
No te rías. Sigue funcionando. Mezclas agua con detergente, lo aplicas en las juntas con el equipo en vacío, y buscas burbujas entrando. Obvio, solo funciona con fugas grandes, pero me ha salvado más de una vez cuando no tenía el detector a mano.
Ultrasonido
Equipos portátiles que detectan el sonido de alta frecuencia del aire entrando. Muy útiles en zonas ruidosas donde no oyes nada. He detectado fugas en bridas de DN150 en 5 minutos con estos aparatos.
Puntos Críticos de Fuga en Evaporadores
A ver, después de tantos años, ya sé dónde mirar primero:
| Punto de Fuga | Probabilidad | Dificultad de Reparación |
|---|---|---|
| Paso de eje del agitador | Muy Alta | Media (necesitas parar) |
| Bridas de mirillas | Alta | Baja (cambio rápido) |
| Válvulas de corte | Media-Alta | Media (según modelo) |
| Conexiones de instrumentación | Media | Baja |
| Junta tapa superior | Media | Alta (desmontaje completo) |
| Soldaduras del cuerpo | Baja | Muy Alta (reparación especializada) |
El Paso de Eje: Tu Enemigo Número Uno
Créeme que el 60% de las fugas vienen de aquí. El eje del agitador atraviesa la carcasa. Tiene que girar. Y tiene que sellar. Misión casi imposible a largo plazo.
Tipos de sellado que he visto:
- Prensaestopas con empaquetadura de grafito (antiguo pero fiable si lo mantienes)
- Retenes mecánicos simples (baratos, duran poco con producto abrasivo)
- Sellos mecánicos dobles con barrera de aceite o agua (lo mejor, pero caros)
- Sellos magnéticos (sin contacto, ideales pero requieren diseño especial)
Pasa todo el tiempo. Un sello mecánico mal montado dura dos semanas. Uno bien instalado, dos años o más.
Corrección de Fugas: Protocolo de Actuación
Cuando detectas la fuga, no improvises. Sigue un orden.
Paso 1: Localiza exactamente el punto. No empieces a apretar todas las bridas como loco. He visto juntas reventadas por eso.
Paso 2: Evalúa si puedes reparar con el equipo en marcha o necesitas parar. Fugas pequeñas en válvulas a veces se pueden gestionar ajustando, pero lo del paso de eje requiere parada completa.
Paso 3: Prepara los repuestos antes de abrir nada. Juntas, tornillería nueva si hace falta, retenes, empaquetaduras. Nada peor que abrir un equipo y descubrir que no tienes la junta.
Paso 4: Limpia las superficies de sellado a conciencia. Cualquier resto de producto, óxido o suciedad te va a generar otra fuga inmediata.
Paso 5: Monta con el par de apriete correcto. Usa torquímetro. Las juntas de PTFE necesitan menos apriete que las de grafito, por ejemplo.
Selección del Material de Junta
Aquí la gente se equivoca mucho. No todas las juntas valen para todo.
Para evaporadores de productos alimentarios, yo uso EPDM o silicona hasta 140°C. Para productos químicos agresivos, PTFE expandido o grafito reforzado. Para vacío profundo (-0.95 bar o más), Viton si hay grasas o aceites en el proceso.
La verdad, consultarlo con el proveedor te ahorra disgustos. Ellos saben qué material aguanta tu temperatura, presión y producto químico.
Mantenimiento Preventivo de Sistemas de Sellado
Si esperas a que falle, pierdes dinero. Así de simple.
| Tarea | Frecuencia | Tiempo Estimado |
|---|---|---|
| Inspección visual de juntas visibles | Semanal | 15 min |
| Test de caída de vacío | Mensual | 30 min |
| Revisión y reapriete de bridas | Trimestral | 1-2 horas |
| Cambio de empaquetadura paso de eje | Semestral o según desgaste | 3-4 horas |
| Sustitución de sellos mecánicos | Anual o según fabricante | 4-6 horas |
| Inspección completa con detector de fugas | Anual | 2-3 horas |
Ojo: estas frecuencias son orientativas. Si trabajas 24/7 con producto abrasivo, acorta los plazos.
Errores Comunes que Debes Evitar
Te cuento los que veo repetirse:
Apretar en cruz sin seguir secuencia: Las bridas grandes necesitan apriete en estrella, progresivo, en varias pasadas. Si aprietas dos tornillos opuestos a tope de una vez, deformas la junta y la brida.
Reutilizar juntas de un solo uso: Las de grafito o PTFE expandido se deforman en el primer apriete. Reutilizarlas es tirar el dinero porque van a fugar seguro.
No limpiar el alojamiento de la junta: He visto juntas nuevas colocadas sobre restos de la anterior. Fugan en cinco minutos.
Usar juntas de medida incorrecta: Tiene que ser exacta. Una junta 1 mm más grande o pequeña no sella bien aunque la fuerces.
Mala idea. Créeme.
Preguntas Frecuentes
¿Cuánto vacío puedo perder antes de que afecte a la producción?
Depende del proceso, pero como regla general, si pierdes más de 50 mbar respecto al setpoint de diseño, ya estás perdiendo eficiencia. A partir de 100 mbar de pérdida, el rendimiento cae notablemente y aumenta el consumo energético. En procesos críticos, incluso 20 mbar pueden ser demasiado.
¿Puedo sellar temporalmente una fuga pequeña sin parar?
En algunas válvulas sí, ajustando el prensaestopas o la tuerca de cierre. Pero en bridas o pasos de eje, no. Cualquier sellador temporal (sprays, masillas) solo enmascara el problema y contamina el producto. Programa una parada y hazlo bien. Lo barato sale caro aquí.
¿Cada cuánto tengo que cambiar los sellos mecánicos del agitador?
Un sello mecánico de calidad bien instalado puede durar entre 8,000 y 15,000 horas de operación. Eso son 1-2 años trabajando continuo. Pero si el producto es abrasivo, cristaliza fácil o tiene sólidos en suspensión, reduce esa vida a la mitad. Revisa siempre las recomendaciones del fabricante y lleva registro de las horas de operación.