Problemas de Homogeneización Insuficiente: Ajustes en Válvulas de Alta Presión para Leche UHT
La semana pasada paramos la línea de UHT tres horas por una tontería que se veía venir. El laboratorio detectó separación de grasa en las muestras y calidad no dejó pasar ni un palet. ¿El problema? La válvula de homogeneización estaba trabajando a 180 bar cuando debería estar a 210. Una desgracia.
Tres horas de planta parada son como mínimo 12,000 litros sin producir, más el rechazo del producto que ya habíamos procesado. Y todo porque nadie revisó la presión de trabajo después del último cambio de sellos. Te lo digo por experiencia: en las líneas UHT, la homogeneización es lo que separa un producto premium de un desastre comercial.
Cómo Funciona Realmente la Válvula de Homogeneización
A ver, te explico:
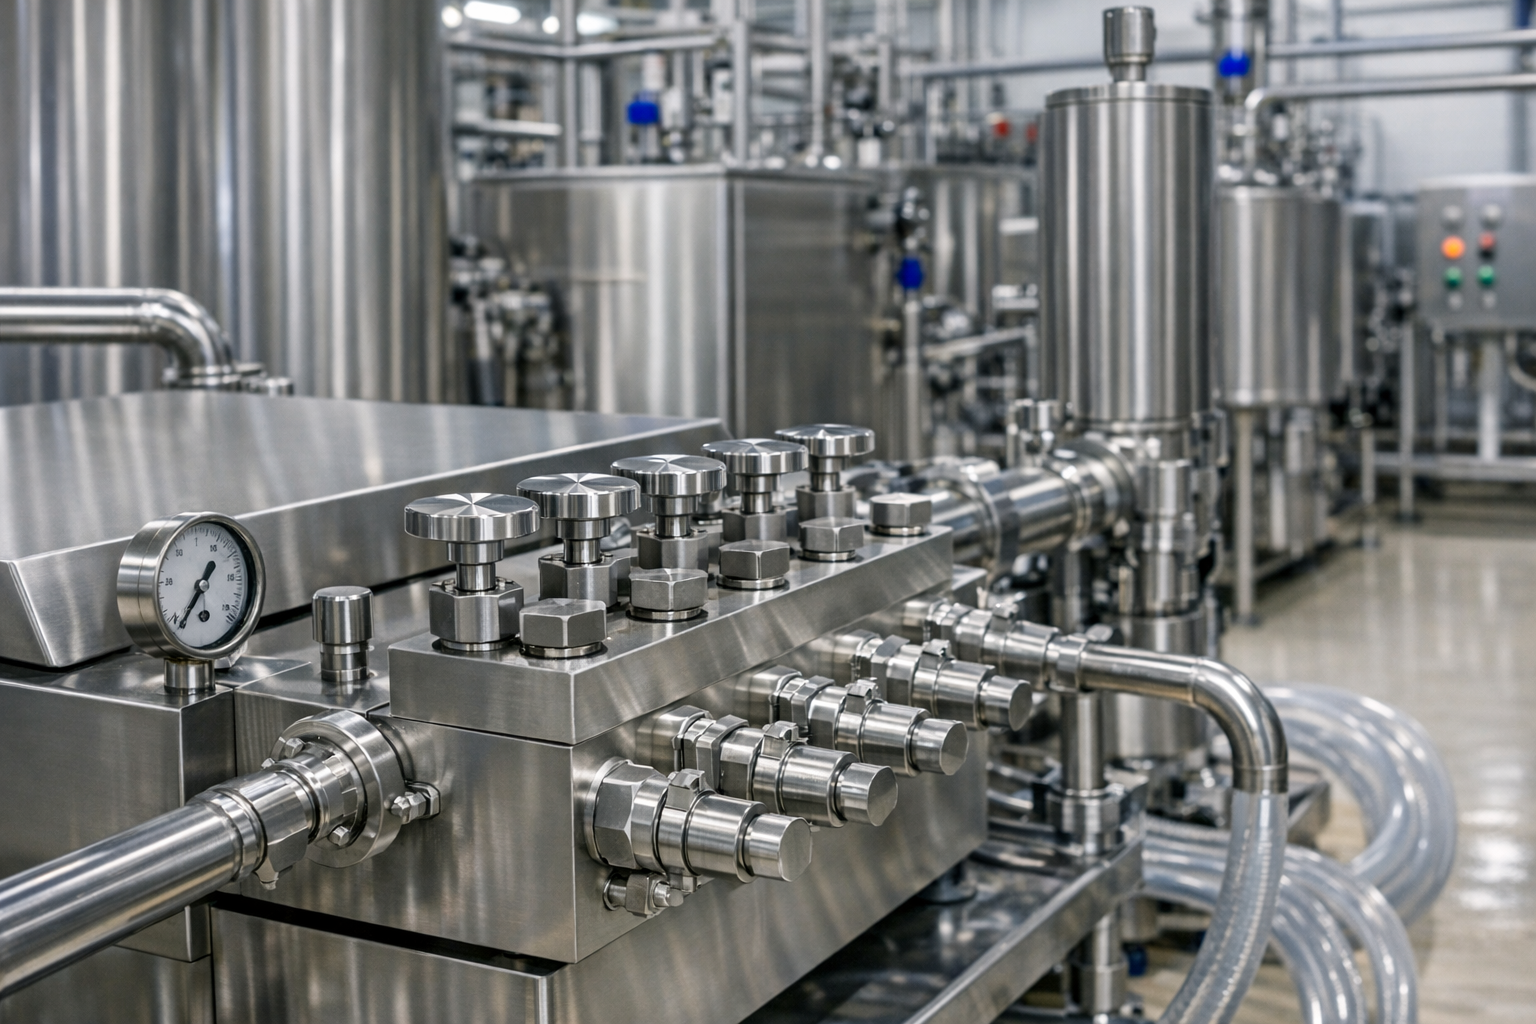
La válvula de homogeneización trabaja forzando la leche a pasar por un espacio microscópico a presiones brutales. Hablamos de 200-250 bar en primera etapa. Eso rompe los glóbulos de grasa de 10-15 micras y los reduce a menos de 1 micra. Así la grasa queda en suspensión y no se separa.
El conjunto tiene dos etapas normalmente. La primera hace el trabajo pesado con alta presión. La segunda, a menor presión, estabiliza la emulsión y evita que los glóbulos se vuelvan a agrupar.
Pero aquí viene lo importante:
La distancia entre el asiento de la válvula y el pistón de impacto determina la presión. Estamos hablando de ajustes de décimas de milímetro. Un desgaste mínimo en el asiento o una calibración mal hecha y la presión se va al carajo. Y con ella, la calidad del producto.
Síntomas de Homogeneización Deficiente
Ojo con esto, porque no siempre es obvio a simple vista:
- Separación de grasa visible en el producto final (la clásica capa cremosa arriba)
- Textura menos cremosa, más aguada al paladar
- Manómetro de presión marcando valores por debajo del setpoint
- Consumo energético menor al habitual en la bomba de alta presión
- Temperatura de salida ligeramente inferior (menos fricción = menos calor)
- Ruido diferente en la válvula, menos agresivo
Pasa todo el tiempo. El operador ve que la presión está “más o menos” cerca del valor y no avisa. Hasta que calidad rechaza el lote.
Ajustes Prácticos en Válvulas de Alta Presión
La verdad, no es un trabajo para hacerlo con prisa. Necesitas al menos dos horas si quieres hacerlo bien.
Preparación Antes de Tocar Nada
Primero lo primero. Despresuriza todo el sistema. Créeme que he visto válvulas salir disparadas por no seguir el procedimiento. Abre las válvulas de drenaje, verifica que los manómetros marquen cero, y solo entonces afloja las tuercas de fijación.
Necesitas documentar el estado actual. Anota la presión que está marcando, la posición del tornillo de ajuste (cuenta las vueltas desde el tope), y cualquier anomalía visual. Esto te salva si tienes que volver atrás.
Inspección Visual del Conjunto
Desmonta la cabeza de la válvula. El asiento debe estar espejado, sin rayaduras ni picaduras. Si ves desgaste, no hay ajuste que valga. Toca cambiar piezas.
El pistón de impacto también tiene que estar perfecto. Una muesca microscópica genera turbulencias y arruina la homogeneización. Si tienes dudas, pasa el dedo con cuidado. Deberías sentirlo liso como un espejo.
Los sellos del vástago son otro punto crítico. Si están duros o con grietas, cámbialos ya. Un sello en mal estado genera fugas internas que desestabilizan la presión.
Procedimiento de Ajuste Paso a Paso
Monta todo de nuevo con piezas limpias. Aprieta las tuercas con el torque especificado por el fabricante. Nada de “al sentimiento”.
El ajuste de presión se hace con el tornillo principal. Cada vuelta completa suele equivaler a unos 10-15 bar, dependiendo del modelo. Ve de cuarto en cuarto de vuelta y prueba.
Aquí está el truco que nadie te cuenta:
Arranca la línea con agua primero. Lleva la bomba a la presión de trabajo y deja estabilizar. Si la válvula está bien ajustada, la presión debe mantenerse constante sin fluctuaciones. Fluctuaciones de más de 5 bar indican problemas en el asiento o los sellos.
Una vez estable con agua, pasa a producto. La leche tiene mayor viscosidad que el agua, así que la presión subirá ligeramente. Ajusta fino para llegar al setpoint exacto.
Tabla de Mantenimiento Preventivo
| Componente | Frecuencia | Acción | Observaciones |
|---|---|---|---|
| Manómetros de presión | Diario | Verificación visual de lectura | Comparar con valores históricos |
| Sellos del vástago | 500 horas | Inspección y cambio si procede | No esperar a fugas visibles |
| Asiento de válvula | 1000 horas | Desmontaje e inspección visual | Medir desgaste con micrómetro |
| Pistón de impacto | 1000 horas | Inspección y medición | Cambio si supera tolerancias |
| Calibración de presión | 2000 horas | Ajuste completo del conjunto | Con manómetro patrón certificado |
| Resortes de retorno | 3000 horas | Cambio preventivo | La fatiga no se ve a simple vista |
Errores Comunes Que Te Vas a Encontrar
El primero y más típico: ajustar sin despresurizar completamente. Mala idea. La válvula está sometida a fuerzas enormes y cualquier movimiento bajo presión puede dañar el asiento.
Otro clásico es apretar las tuercas de fijación en caliente. El metal se dilata y cuando enfría, el conjunto queda flojo. Siempre ajusta en frío y verifica el torque después del primer ciclo de trabajo.
Y luego está el tema de los repuestos no originales. Ya sé que son más baratos. Pero la tolerancia dimensional en estas válvulas es crítica. Una décima de milímetro de diferencia y la presión no se mantiene estable. Ahí no hay que economizar.
Verificación Final de Calidad
No te fíes solo del manómetro. Toma muestras del producto cada 15 minutos durante la primera hora después del ajuste. Déjalas reposar en un vaso transparente. Si después de 30 minutos no hay separación visible de grasa, vas bien.
El laboratorio debería hacer análisis de tamaño de glóbulo si tienes dudas. Pero en planta, la prueba visual es suficiente el 90% de las veces.
Relación Entre Presión y Temperatura
Aquí hay algo que mucha gente pasa por alto:
La homogeneización genera calor por fricción. A mayor presión, mayor temperatura de salida. Normalmente entre 5 y 8 grados de incremento. Si después de ajustar la válvula no ves ese aumento térmico, algo va mal. O la presión no es real o hay un bypass interno.
Y cuidado con pasarte de presión pensando que “más es mejor”. Por encima de 250 bar empiezas a desnaturalizar proteínas. El producto sale con textura arenosa y sabor cocido. No tiene vuelta atrás.
Preguntas Frecuentes
¿Cada cuánto hay que calibrar la válvula de homogeneización?
Depende de las horas de trabajo, pero como norma general cada 2000 horas de operación o cada 6 meses, lo que ocurra primero. Si estás procesando leche con alto contenido de calcio o minerales, acorta ese plazo a 1500 horas porque el desgaste es mayor.
¿Se puede ajustar la presión con la línea en marcha?
Técnicamente sí, muchas válvulas lo permiten. Pero no es lo recomendable. Los ajustes finos en caliente pueden enmascarar problemas de desgaste. Mejor para la línea, ajusta bien, y arranca de nuevo. Pierdes media hora pero te aseguras de que todo está correcto.
¿Qué hacer si la presión fluctúa constantemente?
Fluctuaciones indican aire en el sistema, desgaste excesivo del asiento, o problemas en la bomba de alta presión. Primero purga todo el aire. Si sigue fluctuando, desmonta y revisa el asiento. Y si el asiento está bien, mira la bomba. Normalmente es uno de esos tres.