Guía de inspección para agitadores y motorreductores en tanques de proceso lácteo
Te voy a contar algo que pasó hace dos años en una planta que visitaba regularmente. Turno de noche, línea de yogur corriendo al 100%, y de repente el agitador del tanque de mezcla se quedó mudo. Silencio total. El motorreductor se había comido los rodamientos y fundido el aceite. Resultado: 8.000 litros de mezcla perdidos porque se separó todo, limpieza de emergencia y 14 horas de parada. Más de 22.000 euros tirados a la basura. ¿Lo peor? Nadie había tocado ese equipo en seis meses.
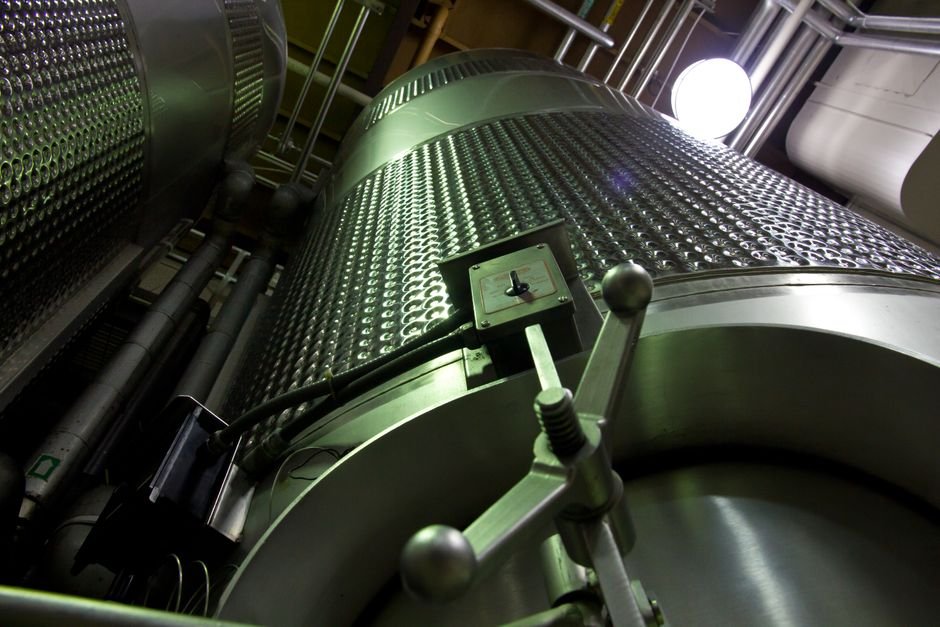
Créeme que los agitadores en proceso lácteo no perdonan. Trabajan en continuo, con productos que no esperan, en ambientes húmedos y con limpiezas CIP agresivas que se meten por donde no deben.
Por qué se dañan estos equipos (y nadie se da cuenta hasta que es tarde)
La verdad, los motorreductores y agitadores en láctea sufren una barbaridad. No es como otras industrias. Aquí tienes limpieza con sosa cáustica a 80°C cada turno, vapor directo e indirecto, condensación constante y vibraciones que van sumando fatiga. El sello mecánico es tu primera línea de defensa, y cuando falla, el caldo de cultivo entra al reductor. Literalmente.
Ojo con esto: muchos piensan que si el agitador gira, está bien. Falso.
Puede estar girando con los rodamientos medio muertos, consumiendo el doble de corriente y calentándose como una plancha. Cuando te das cuenta, ya estás cambiando piezas en plena producción.
Los puntos críticos que debes vigilar sí o sí
A ver, te explico. En un sistema de agitación láctea tienes varios componentes que son un dolor de cabeza recurrente:
- Sello mecánico: El guardián que evita que el producto entre al eje. Se degrada con cada CIP, especialmente si la temperatura sube demasiado rápido.
- Rodamientos del motorreductor: Reciben toda la vibración, desalineaciones y cargas axiales. Se resienten con humedad ambiente.
- Aceite del reductor: Se contamina con agua de condensación, pierde viscosidad y deja de proteger los engranajes.
- Anclajes y soportes: Las vibraciones aflojan tornillería. Pasa todo el tiempo en tanques de gran volumen.
- Acoplamiento eje-reductor: Las desalineaciones microscópicas generan desgaste prematuro y ruido característico.
La rutina de inspección que realmente funciona
Te lo digo por experiencia: necesitas un protocolo semanal mínimo y uno mensual más a fondo. No vale con echarle un vistazo de pasada. Aquí te dejo lo que yo hago y lo que le exijo a cualquier técnico que trabaje conmigo en estos equipos.
Inspección visual y sensorial (cada turno o diaria)
Esto es rápido. Cinco minutos.
Te acercas al tanque cuando está en marcha y usas tus sentidos. Escucha ruidos raros: chirridos, golpeteos, zumbidos que antes no estaban. Pon la mano en la carcasa del motorreductor. ¿Quema? Mal asunto. Mira si hay fugas de aceite, tornillos flojos o señales de óxido en la brida de montaje. Revisa que el sello mecánico no gotee producto. Una gota por minuto ya es problema.
Inspección semanal con herramientas
Aquí ya necesitas termómetro infrarrojo, luxómetro vibracional si tienes (o al menos un destornillador largo apoyado en el oído, método de la vieja escuela pero funciona), y una pinza amperimétrica.
Mide temperatura en carcasa del motor y reductor. Anota los valores. Compara con semanas anteriores. Un aumento de 8-10°C sin razón es señal de alarma. Mide consumo eléctrico en las tres fases. Desbalanceos o subidas indican fricción interna o problemas en el motor. Revisa nivel y color del aceite del reductor por el visor. Si está lechoso, tienes agua dentro. Si huele a quemado, ya llegaste tarde.
Inspección mensual completa
La verdad, esto te lleva media hora pero te ahorras disgustos gordos.
Aquí paras el equipo, lo desconectas (LOTO siempre, que te conozco) y revisas todo en profundidad. Desmonta la tapa de inspección del reductor. Comprueba estado del aceite, busca partículas metálicas con un imán o filtrando una muestra. Revisa holguras en rodamientos moviendo el eje a mano. No debe haber juego lateral. Inspecciona el sello mecánico desmontando la protección. Busca grietas, desgaste en las caras o endurecimiento de la junta tórica. Verifica apriete de todos los pernos de anclaje con llave dinamométrica. Comprueba alineación con reloj comparador si tienes acceso al acoplamiento.
| Componente | Parámetro | Frecuencia | Valor aceptable |
|---|---|---|---|
| Motorreductor | Temperatura carcasa | Semanal | < 70°C en operación continua |
| Aceite reductor | Nivel y color | Semanal | Entre marcas, transparente/ámbar |
| Aceite reductor | Cambio completo | Cada 2.000 horas o 6 meses | Según especificación fabricante |
| Sello mecánico | Fugas visibles | Diaria | Cero fugas |
| Rodamientos | Vibración | Mensual | < 4.5 mm/s RMS |
| Consumo eléctrico | Amperaje por fase | Semanal | ± 5% de valor nominal |
| Tornillería anclaje | Apriete | Trimestral | Según par especificado |
| Alineación eje | Desviación radial/axial | Semestral | < 0.1 mm |
Errores que veo una y otra vez
Si te ha pasado en planta, ya sabes lo frustrante que es. Pero hay errores que se repiten como el ajo.
No documentar las mediciones. Mides hoy, pero dentro de dos semanas no sabes si esa temperatura es normal o ha subido. Lleva un registro. Una libreta, un Excel, lo que sea.
Esperar a que falle para actuar. Mala idea. El mantenimiento predictivo existe por algo. Cuando oyes ruido raro, ya hay daño. Actúa antes.
Usar aceites inadecuados. No vale cualquier aceite de engranajes. En láctea necesitas grados alimentarios (NSF H1) porque las fugas caen sobre producto. Y en reductores con carga alta, la viscosidad importa.
Rellenar aceite sin investigar por qué baja. Si el nivel baja, hay fuga o consumo anormal. Rellenar sin más es tapar el sol con un dedo.
Herramientas que necesitas en tu kit
No hace falta gastarte una fortuna, pero tampoco vengas con las manos vacías. Esto es lo mínimo:
- Termómetro infrarrojo con puntero láser (30-50 euros, los baratos funcionan bien)
- Pinza amperimétrica con medición de las tres fases
- Estetoscopio industrial o destornillador largo (el método cutre pero efectivo)
- Llave dinamométrica para verificar aprietes según especificación
- Reloj comparador magnético para alineaciones
- Imán potente para detectar partículas metálicas en muestras de aceite
- Linterna LED potente y espejo de inspección
Cuándo cambiar componentes antes de que fallen
Aquí viene la pregunta del millón. ¿Espero a que falle o cambio antes?
Depende del riesgo y del costo. En proceso lácteo, una parada no programada te cuesta carísimo. El producto no espera, las líneas van en cascada y los turnos están ajustados al límite. Mi regla: si el componente cuesta menos del 20% de lo que pierdes en una parada de 4 horas, cámbialo preventivamente cuando empiece a dar síntomas.
Por ejemplo: un sello mecánico cuesta 180-300 euros. Una parada con pérdida de producto, limpieza y arranque puede superar los 3.000 euros fácil. ¿Ves humedad alrededor del sello? Cámbialo en la próxima parada programada. No esperes.
Rodamientos igual. Si la vibración sube un 30% respecto a valores históricos y se mantiene, planifica el cambio. Los rodamientos no se recuperan, solo empeoran.
Preguntas frecuentes
¿Cada cuánto hay que cambiar el aceite del reductor en agitadores de tanques lácteos?
Cada 2.000 horas de operación o cada seis meses, lo que llegue antes. En plantas con muchos CIP y humedad alta, yo lo bajo a cuatro meses. Si el aceite se ve lechoso o huele raro, cámbialo ya.
¿Qué hago si el agitador vibra más de lo normal pero el rodamiento parece bien?
Revisa la alineación eje-reductor y el estado del acoplamiento. Muchas vibraciones vienen de ahí. También comprueba que no haya producto solidificado pegado en las palas del agitador, eso desbalancea todo. Si sigue igual, mide con analizador de vibraciones porque puede ser problema en el motor.
¿Puedo usar aceite mineral normal o tiene que ser grado alimentario?
Siempre grado alimentario NSF H1 en cualquier equipo que esté cerca del producto. Las auditorías de calidad te sancionan si encuentran aceite no certificado. Además, si hay fuga, no contaminas el lote. Vale un poco más, pero es obligatorio en láctea.