El día que la tina quesera nos costó 8 horas de producción por no revisar unas paletas
Te cuento algo que vi hace dos años en una planta de lácteos. Turno de noche, línea corriendo bien, y de repente el maestro quesero grita que la cuajada no se está formando parejo. ¿El problema? Las paletas de mezclado tan desgastadas que ya no movían la leche como debían. Resultado: 600 litros de leche a la basura y la línea parada hasta el día siguiente.
Eso es todo.
No fue bonito explicarle al jefe de planta por qué nadie revisó el estado de esas paletas en el último preventivo. Créeme que desde ese día implementamos un protocolo que te voy a compartir aquí, porque si te ha pasado en planta, ya sabes lo frustrante que es perder producción por algo tan “simple”.
Por qué las paletas se desgastan (y más rápido de lo que piensas)
A ver, te explico:
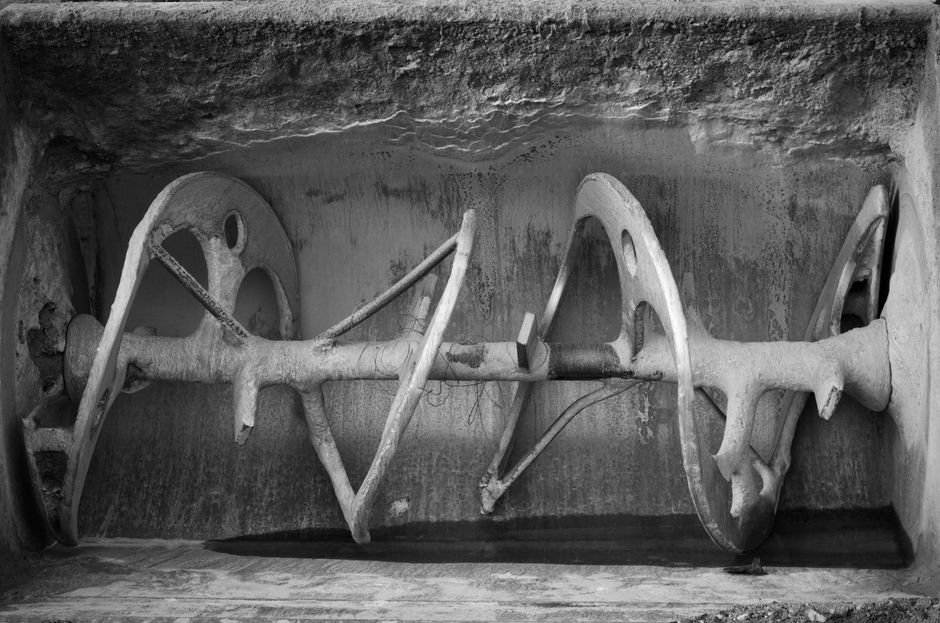
Las paletas de mezclado en tinas queseras trabajan en condiciones que no perdonan. Tenés acero inoxidable moviéndose constantemente en un medio ácido, con cuajo, con variaciones de temperatura entre 32°C y 55°C dependiendo del proceso. Sumale que muchas plantas corren dos o tres tandas diarias. Haz las cuentas.
El desgaste viene principalmente por tres lados: erosión por el movimiento constante en medio líquido, corrosión por el pH ácido de la leche cuajada, y fatiga del material por los ciclos térmicos. La verdad, es un combo perfecto para que las paletas se vayan al demonio si no las vigilás.
Los puntos críticos donde siempre falla primero
Ojo con esto, porque no todas las partes de la paleta se desgastan igual:
- Los bordes de contacto con la tina: aquí es donde más fricción hay, se adelgazan primero
- Las soldaduras de unión al eje: microgrietas que no ves hasta que es tarde
- La zona media de la paleta: se curva o pandea con el tiempo
- Los agujeros de drenaje (si los tiene): se agrandan y pierden función
Cómo detectar el desgaste antes de que te deje a pie
Te lo digo por experiencia: esperarte a que falle no es opción. Necesitás un sistema de revisión que sea rápido pero efectivo, porque en planta el tiempo no sobra.
Inspección visual (lo básico que nunca falla)
Cada semana, cuando hagas el lavado CIP, aprovechá para meter la cabeza en la tina (con el equipo apagado y bloqueado, obvio) y revisá:
Mirá los bordes de las paletas con una linterna. ¿Se ven afilados o redondeados? Un borde redondeado significa desgaste avanzado. Pasá el dedo (con guante) por la superficie. Si sentís rugosidad excesiva o cambios en el grosor, anotalo.
Las soldaduras son traidoras. Buscá cambios de color, manchitas de óxido o cualquier línea que no debería estar ahí. Una grieta de 2mm hoy es una paleta rota mañana.
Mediciones con calibre (el método que no miente)
Una vez al mes, tomate 15 minutos para medir con un pie de rey digital:
- Espesor en tres puntos de cada paleta (punta, medio, base)
- Distancia entre el borde de la paleta y la pared de la tina
- Planicidad de la superficie (poné una regla recta encima, no debería haber luz pasando por debajo)
Anotá todo en una planilla. Los números no mienten.
Pruebas funcionales durante operación
Mientras la tina está corriendo, prestá atención a:
El patrón de movimiento de la cuajada. Debe ser uniforme, sin zonas muertas donde no llega la paleta. Ruidos anormales: un raspado constante significa que la paleta está tocando donde no debe. Vibración del eje: paletas desbalanceadas por desgaste irregular generan vibración que sentís en la mano si tocás la estructura.
Pasa todo el tiempo.
Corrección del desgaste: qué hacer cuando ya lo encontraste
| Nivel de Desgaste | Acción Requerida | Tiempo Estimado | Frecuencia Revisión |
|---|---|---|---|
| Leve (hasta 10% espesor) | Seguimiento quincenal | – | Cada 15 días |
| Moderado (10-25% espesor) | Planificar reemplazo 30 días | 2-3 horas | Semanal |
| Severo (más 25% espesor) | Reemplazo inmediato | 2-3 horas | – |
| Grietas en soldadura | Parada programada urgente | 4-6 horas | – |
Reparación vs reemplazo: la decisión del millón
La verdad, esto depende de varios factores.
Si el desgaste es parejo y moderado, algunos torneros buenos te pueden rectificar las paletas, rebajarlas un poco y dejártelas funcionando otros 6 meses. Pero ojo: solo funciona si tenés margen en el diseño original. Si las paletas ya están al límite de distancia con la pared de la tina, olvidate.
La reparación de grietas en soldadura es más peliaguda. Necesitás un soldador certificado en acero inoxidable alimentario, y la verdad es que muchas veces el costo de una reparación bien hecha se acerca al de una paleta nueva. No le des más vueltas si la grieta está en zona de esfuerzo alto.
Reemplazo completo: cómo hacerlo sin morir en el intento
Cuando toca cambiar las paletas, planificalo bien:
Pedí las paletas con al menos 3 semanas de anticipación. Verificá que sean del mismo material (304 o 316L según tu proceso) y que las medidas coincidan exactamente. Un milímetro de diferencia te puede arruinar el patrón de mezclado.
Para el desmontaje, necesitás bloquear energía, drenar completamente la tina, y tener a mano: llaves allen del tamaño correcto, desengrasante, trapos limpios, y paciencia. Los tornillos de fijación suelen estar agarrados por residuos de proteína. Déjalos en remojo con desengrasante alcalino 20 minutos antes de forzar.
Al montar las nuevas, apretá en cruz y por etapas. No te pases de torque o vas a deformar las paletas. Usá un torquímetro si lo tenés a mano.
El programa de mantenimiento que realmente funciona
Después de aquel fiasco que te conté al principio, armamos esto:
Semanal: inspección visual rápida durante CIP, 5 minutos. Mensual: mediciones con calibre y registro de datos, 20 minutos. Trimestral: revisión completa con desmontaje parcial para ver soldaduras, 1 hora. Semestral: evaluación de vida útil restante y planificación de compras.
Mala idea saltarse cualquiera de estos pasos.
Señales de alarma que no podés ignorar
Si ves cuajada que no se corta parejo, parala ya. Si escuchás un ruido metálico nuevo, parala ya. Si el consumo eléctrico del motor de mezclado subió sin razón aparente, revisá las paletas. Y si el quesero te dice que “algo no anda bien”, hacele caso. Esos tipos saben.
Preguntas Frecuentes
¿Cada cuánto debo cambiar las paletas de mezclado?
No hay un número mágico. Depende de tu ritmo de producción, tipo de queso y calidad del agua. En plantas que trabajan 2 tandas diarias, he visto paletas durar desde 18 meses hasta 4 años. Lo importante es medirlas regularmente, no adivinar. Cuando llegues al 25% de desgaste del espesor original, ya tenés que tener las nuevas compradas.
¿Puedo usar paletas de acero inoxidable 304 o necesito 316L?
El 304 te sirve en la mayoría de queseras si tu agua no es muy agresiva. El 316L te da más resistencia a la corrosión por el molibdeno que tiene, pero sale más caro. Si tu planta está cerca del mar o usás mucho cloro en la limpieza, invertí en 316L. Te va a durar el doble. A ver, te explico: el ahorro inicial del 304 lo perdés cambiando paletas cada año.
¿Qué hago si encuentro una grieta en medio de la producción?
Pará la tina en cuanto termines esa tanda, no arranques la siguiente. Evaluá el largo y ubicación de la grieta. Si es menor a 5mm y está lejos de la soldadura principal, podés terminar el turno con monitoreo cada hora. Si es más grande o está en zona de esfuerzo, no arriesgues. Una paleta rota dentro de la tina te puede contaminar todo el lote y romper el sistema de agitación. He visto paletas partidas que doblaron ejes de 50mm de diámetro. No vale la pena el riesgo.