Desgaste de Cuchillas en Equipos de Corte de Queso: Frecuencia de Afilado y Criterios de Reemplazo
La semana pasada me llamaron de producción a las tres de la mañana. Parada total. La línea de loncheado no cortaba bien y teníamos dos pallets de queso esperando. Resultado: cuatro horas de paro, producto rechazado por calidad, y el jefe de turno con cara de pocos amigos. ¿El culprit? Cuchillas que llevaban tres semanas más de lo debido sin afilar. Te lo digo por experiencia: el desgaste de cuchillas en equipos de corte de queso es uno de esos temas que parece menor hasta que te para la planta.
Pasa todo el tiempo.
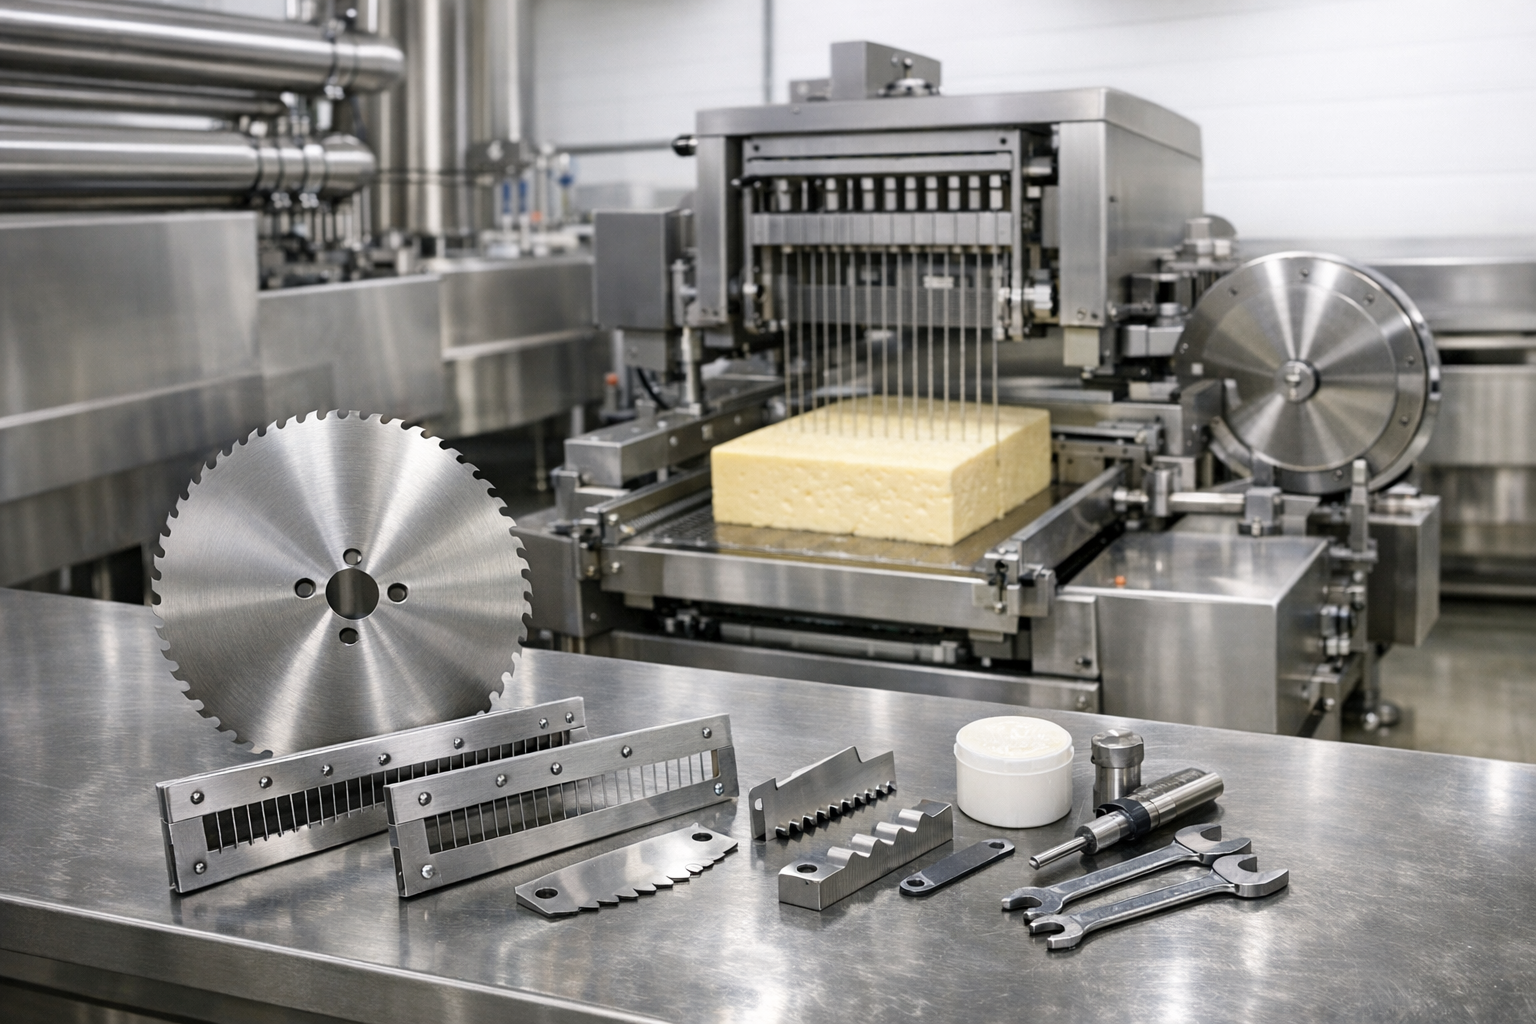
A ver, te explico: las cuchillas de corte de queso trabajan en condiciones bastante duras. No es como cortar mantequilla. Dependiendo del tipo de queso—duro, semiduro, con cristales de calcio—las cuchillas sufren desgaste abrasivo, corrosión por ácidos lácticos, y fatiga por los ciclos continuos. Si produces quesos curados tipo manchego o parmesano, el filo se va al demonio más rápido que en quesos blandos. Créeme que después de ver microfisuras en una cuchilla de acero inoxidable 440C, entiendes por qué el afilado no es negociable.
¿Cada Cuánto Hay Que Afilar?
No hay una regla mágica. Depende de muchas variables.
En mi experiencia con líneas de corte automático, las cuchillas en equipos que trabajan quesos duros necesitan afilado cada 8 a 12 horas de producción continua. Si trabajas con quesos blandos o frescos, puedes estirar el intervalo hasta 16 o incluso 20 horas. Ojo con esto: no hablo de horas en el reloj, sino horas efectivas de corte. Si tu línea tiene paradas para limpieza CIP o cambios de formato, esas horas no cuentan.
La verdad, lo mejor es llevar un registro. Anota las horas de corte, el tipo de queso procesado, y la calidad del corte. Cuando empieces a ver bordes irregulares, producto con «pelos» o hilos en el corte, o incremento en la fuerza necesaria para cortar, es momento de afilar. No esperes más.
Señales Claras de Desgaste
Te dejo las señales que yo reviso cada turno:
- Bordes del corte desgarrados o con rebabas en lugar de limpios
- Aumento del ruido o vibración durante el corte
- Temperatura elevada en la zona de corte (señal de fricción excesiva)
- Producto que se pega más de lo normal a la cuchilla
- Incremento en el rechazo de calidad por cortes irregulares
Si te ha pasado en planta, ya sabes lo frustrante que es: el operador te dice “corta raro” y tú tienes que adivinar si es la cuchilla, la velocidad, la temperatura del queso, o el ajuste de las guías. Empieza siempre por la cuchilla.
Afilado vs. Reemplazo
Aquí viene el dilema.
Las cuchillas no son eternas. Cada afilado elimina material del filo. Dependiendo del método—piedra, disco diamantado, afilado CNC—puedes perder entre 0.1 y 0.3 mm por sesión. Una cuchilla estándar de 3 mm de espesor aguanta entre 10 y 15 afilados antes de que el perfil geométrico se comprometa. Después de eso, aunque la afiles, no va a cortar igual.
Yo llevo un registro con marcas en la hoja. Cada afilado, una rayita con marcador indeleble en la base. Cuando llego a 12 o veo que el ancho del filo ha cambiado notoriamente, mando la cuchilla a reemplazo. Nada de estirar más. Mala idea.
Además, revisa fisuras o mellas. Si ves una mella de más de 1 mm o una microfisura en el filo, reemplazo directo. No vale la pena intentar salvarla con afilado intensivo. He visto cuchillas partirse en pleno turno, y no quieres eso dentro de tu producto.
Criterios Técnicos de Reemplazo
A ver, los criterios que yo aplico son estos:
- Más de 12 afilados acumulados (depende del fabricante, algunos dicen 15)
- Reducción del espesor del filo superior al 30% del original
- Presencia de fisuras, mellas mayores a 1 mm, o deformaciones
- Pérdida de planicidad o rectitud (usa una regla de precisión para verificar)
- Corrosión localizada que afecte más del 5% de la superficie de corte
- Imposibilidad de recuperar el filo con afilado estándar
Ojo con el material. Las cuchillas de acero inoxidable 304 son más económicas pero se desgastan más rápido que las 440C o las de cerámica industrial. Si produces alto volumen, invierte en mejores materiales. Te ahorras tiempo de parada y dolores de cabeza.
Frecuencias Recomendadas según Tipo de Queso
| Tipo de Queso | Frecuencia de Afilado (horas de corte) | Vida Útil Estimada (afilados) | Observaciones |
|---|---|---|---|
| Quesos blandos (frescos, mozzarella) | 16-20 horas | 15-18 | Menor desgaste abrasivo, vigilar adherencia |
| Quesos semiduros (gouda, cheddar) | 12-16 horas | 12-15 | Balance entre desgaste y facilidad de corte |
| Quesos duros (manchego, parmesano) | 8-12 horas | 10-12 | Alto desgaste, revisar cristales de calcio |
| Quesos con corteza o cristalizados | 6-10 horas | 8-10 | Desgaste acelerado, considerar recubrimientos especiales |
Mantenimiento del Sistema de Afilado
Si tienes sistema de afilado integrado en la línea, no lo descuides. Las piedras o discos también se desgastan. Revisa el estado de las muelas cada semana. Un disco desgastado no afila bien, y terminas pasando la cuchilla varias veces, calentándola y arruinando el temple.
Yo calibro el sistema de afilado cada mes. Verifico ángulo de afilado (normalmente entre 18° y 22° para queso, dependiendo del fabricante), presión de contacto, y velocidad de pasada. Si usas afilado manual, asegúrate de que el operador esté entrenado. He visto cuchillas arruinadas por afilado con ángulo incorrecto.
La limpieza también cuenta. Residuos de grasa o proteína en la cuchilla pueden quemar durante el afilado y crear puntos duros irregulares. Limpia bien antes de afilar. Siempre.
Costos Reales
Hablemos de plata.
Una parada no programada de cuatro horas en una línea mediana puede costarte fácilmente entre 3,000 y 8,000 euros en producción perdida, más el rechazo de producto. Una cuchilla de calidad cuesta entre 80 y 200 euros dependiendo del tamaño y material. El afilado profesional externo ronda los 15-30 euros por pieza. ¿Ves la diferencia? Invertir en mantenimiento preventivo es negocio puro.
Además, las cuchillas en mal estado aumentan el consumo energético del equipo. El motor trabaja más para compensar la pérdida de filo. En una línea que opera 16 horas diarias, eso suma.
Recomendaciones Finales
Lleva un libro de vida de cada cuchilla. Anota fecha de instalación, horas de uso, número de afilados, tipo de producto procesado. Parece un rollo, pero cuando tengas que justificar un reemplazo o investigar un problema de calidad, esa información vale oro.
Entrena a los operadores para que detecten las señales tempranas. Ellos están en contacto directo con la máquina todos los días. Un operador bien entrenado te avisa antes de que el problema sea grave.
No escatimes en materiales. Una cuchilla barata que dura la mitad es más cara a largo plazo. Haz cuentas.
Eso es todo.
Preguntas Frecuentes
¿Puedo afilar las cuchillas yo mismo en planta?
Sí, si tienes el equipo adecuado y personal entrenado. Un sistema de afilado manual con guías de ángulo fijo te puede servir para afilados de mantenimiento. Para afilados profundos o corrección de geometría, mejor mándalo con un profesional. No improvises con amoladoras de banco estándar, vas a arruinar el temple y la geometría.
¿Las cuchillas de cerámica son mejores que las de acero?
Depende. Las cuchillas de cerámica industrial aguantan más el filo y no se corroen, pero son frágiles ante impactos. Si tienes riesgo de objetos extraños (trozos de plástico de embalaje, por ejemplo) o vibraciones fuertes, el acero inoxidable de alta calidad es más seguro. Para entornos controlados con quesos duros, la cerámica puede darte hasta 30% más de vida útil.
¿Cómo afecta la temperatura del queso al desgaste de la cuchilla?
Mucho. Un queso demasiado frío (directo de cámara a 2°C) es más duro y desgasta más la cuchilla. Un queso demasiado blando (sobre 15°C) se pega al filo y genera fricción. Lo ideal es cortar entre 8°C y 12°C según el tipo. Controla la temperatura de entrada del producto, te vas a ahorrar afilados.