Erosión por Corrosión en Codos y Válvulas de Acero Inoxidable: Prevención en Líneas de Leche
A ver, te explico:
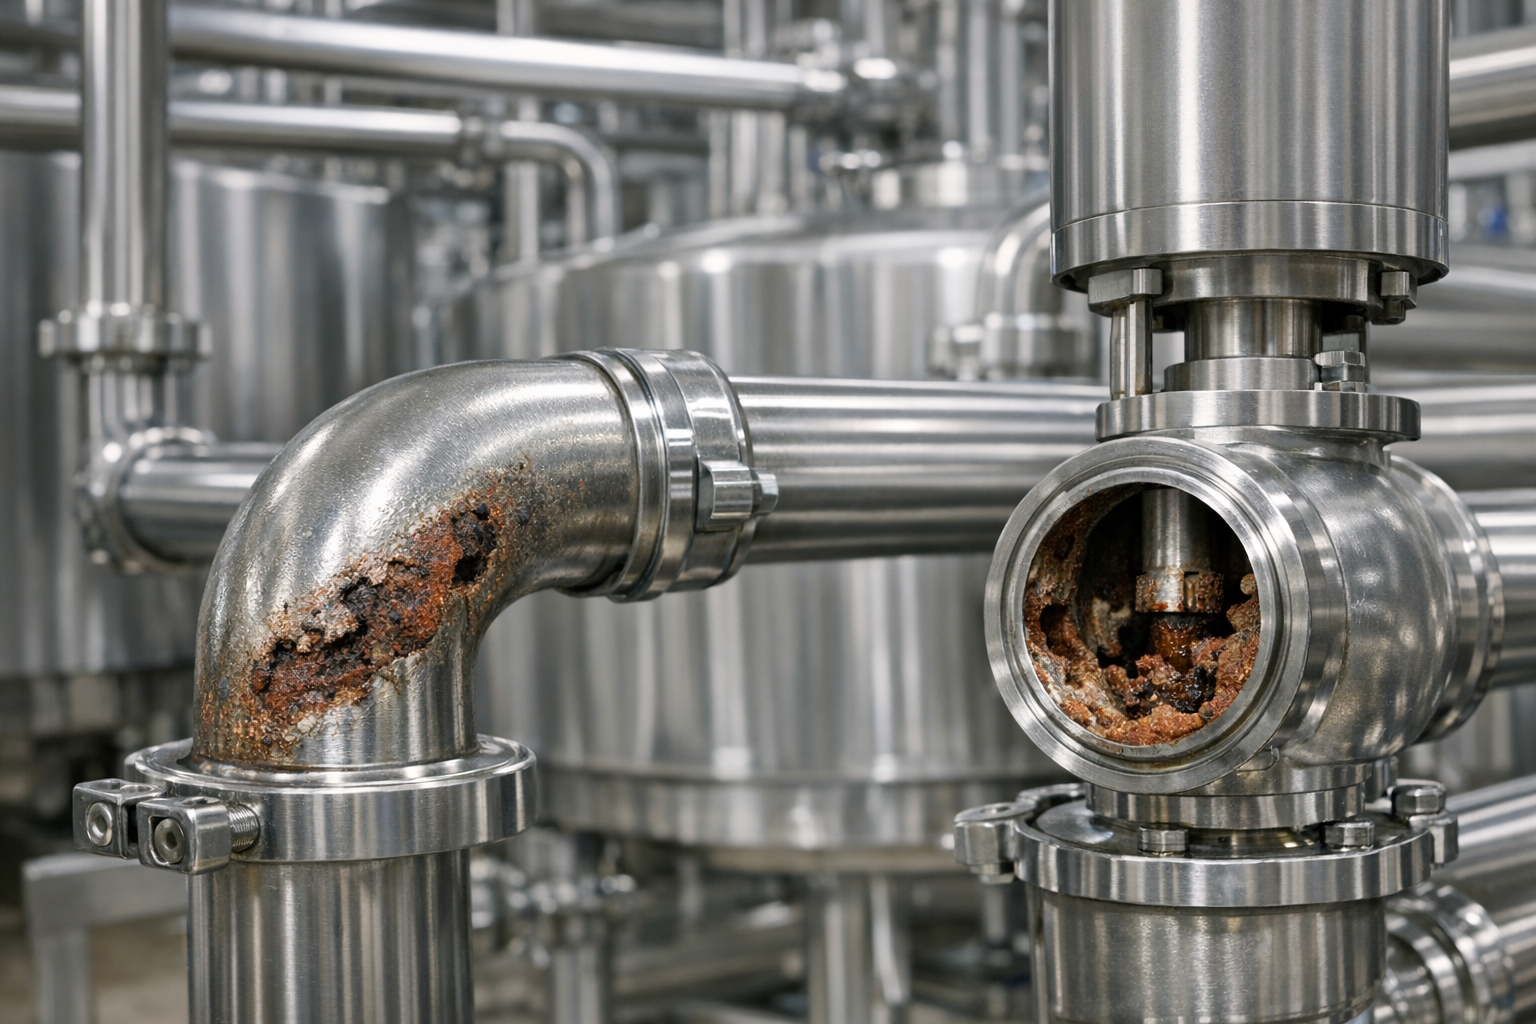
Hace tres años, en una planta de procesamiento de lácteos en Galicia, tuvimos que parar la línea de pasteurización completa. Cinco horas. ¿El motivo? Un codo de acero inoxidable 316L que se perforó justo antes del tanque de almacenamiento. La leche se fue por todas partes. Pérdida de producto, limpieza de emergencia, rechazo del lote… Casi 18.000 euros tirados a la basura. Y todo porque nadie se dio cuenta de que ese codo llevaba sufriendo erosión-corrosión desde hacía meses.
Así de serio es esto.
Te lo digo por experiencia: en líneas de leche, el acero inoxidable no es inmortal. La combinación de velocidades altas, cambios de dirección bruscos y las propiedades químicas de la leche pueden destrozar un codo o una válvula en menos tiempo del que crees. Y cuando falla, falla mal.
Qué Es Realmente la Erosión-Corrosión
La erosión-corrosión es un fenómeno mixto. No es solo desgaste mecánico ni solo ataque químico. Son las dos cosas trabajando juntas para fastidiarte.
Mira, cuando la leche fluye a alta velocidad por un codo, golpea la pared interna. Ese impacto continuado rompe la capa pasiva de óxido de cromo que protege al acero inoxidable. Una vez rota esa capa, el metal queda expuesto. Ahí es donde entra la corrosión: los ácidos lácticos, el cloro residual de la limpieza CIP, incluso el oxígeno disuelto… todos atacan el metal desnudo.
Y el ciclo se repite. Golpe, ruptura de capa, corrosión, más golpe.
Pasa todo el tiempo.
Zonas Más Vulnerables en Líneas Lácteas
No todas las partes de la tubería sufren igual. Las zonas de alto riesgo son:
- Codos de 90 grados: El flujo impacta directamente en la pared exterior del codo. Es el punto de máxima erosión.
- Válvulas de mariposa y de bola: El flujo turbulento alrededor del disco o la bola genera zonas de alta velocidad localizada.
- Reducciones bruscas de diámetro: Cuando pasas de DN80 a DN50 sin transición suave, la velocidad se dispara.
- Entradas de bombas centrífugas: Aquí la turbulencia es brutal, especialmente si la succión no está bien diseñada.
Ojo con esto: las soldaduras mal hechas también son puntos débiles. Si hay cordones que sobresalen hacia el interior del tubo, generan turbulencia extra. He visto tubos nuevos fallar en seis meses por soldaduras de pacotilla.
Factores Que Aceleran el Problema
Velocidad del fluido. Punto.
En líneas de leche, la velocidad recomendada es entre 1,5 y 2,5 m/s. Si te pasas de 3 m/s en un codo, estás pidiendo problemas. La erosión aumenta exponencialmente con la velocidad. No es lineal. Duplicar la velocidad puede multiplicar el daño por cuatro o más.
Temperatura también cuenta. La leche caliente (pasteurización a 72-75°C) es más agresiva. La viscosidad baja, la velocidad sube, y además se activan más reacciones químicas.
Luego está el tema de las limpiezas CIP. Necesarias, obvio. Pero si usas concentraciones de sosa cáustica o ácido nítrico por encima de lo recomendado, estás atacando el acero. Y si las temperaturas de limpieza superan los 80°C de forma habitual, la capa pasiva se debilita.
Créeme que no es paranoia. Lo he medido con ultrasonido en varios sitios.
Materiales: No Todo el Inoxidable es Igual
El AISI 304 es el más común. Barato, fácil de conseguir. Pero en líneas de leche con limpieza CIP agresiva, se queda corto. El 316L es mejor opción: tiene molibdeno (2-3%), que mejora la resistencia a la corrosión por picaduras y a medios ácidos.
Para aplicaciones realmente duras, he visto usar duplex 2205. Más caro, sí. Pero dura el triple.
Mala idea usar 304 en válvulas de retención o codos de impacto directo. Te va a durar dos o tres años con suerte. Luego a cambiar.
Estrategias de Prevención Efectivas
La verdad, prevenir esto no es ciencia espacial. Pero requiere disciplina.
1. Diseño correcto del trazado:
Evita codos de 90 grados siempre que puedas. Usa codos de radio largo (1,5D o 2D). Si no hay espacio, pon dos codos de 45 grados en vez de uno de 90. El impacto se distribuye mejor.
Las reducciones y ampliaciones deben ser graduales. Usa conos con ángulo máximo de 15 grados.
2. Control de velocidades:
Dimensiona bien las tuberías. Si tienes que mover 10.000 litros/hora, calcula el diámetro para que la velocidad no pase de 2,5 m/s. Usa DN50 si hace falta DN65. No ahorres ahí.
3. Válvulas adecuadas:
En líneas de producto, las válvulas de mariposa de triple excentricidad funcionan mejor que las convencionales. Menos turbulencia, menos erosión. Las válvulas de asiento inclinado también van bien.
Para aire o vapor, usa válvulas de bola con recubrimiento cerámico en zonas de alto desgaste.
4. Inspección programada:
Aquí es donde muchos fallan. Tienes que inspeccionar. No hay vuelta de hoja.
| Elemento | Método de Inspección | Frecuencia | Criterio de Cambio |
|---|---|---|---|
| Codos de impacto | Ultrasonido de espesor | Cada 6 meses | Reducción >30% espesor original |
| Válvulas de producto | Inspección visual + UT | Cada 12 meses | Picaduras >1mm profundidad |
| Soldaduras críticas | Líquidos penetrantes | Cada 24 meses | Grietas o porosidades visibles |
| Tuberías DN>80 | UT por muestreo (10%) | Cada 18 meses | Reducción >20% espesor |
Yo uso un equipo de ultrasonido portátil Olympus 38DL Plus. Te mide espesores de pared con precisión de 0,01 mm. Haces un mapa de puntos en cada codo, registras, y al año siguiente comparas. Si ves que ha perdido 0,5 mm en un año, ya sabes que tienes que cambiarlo pronto.
Protocolo CIP Optimizado
La limpieza in situ es obligatoria. Pero hay que hacerla bien.
Temperatura de sosa: 75°C máximo. Concentración: 1,5% en peso. No te pases. Más no limpia mejor, solo corroe más.
Ácido nítrico al 1% máximo, temperatura 65°C. Y siempre neutraliza después. Un enjuague con agua hasta pH neutro antes de pasar a la siguiente fase.
Velocidad del fluido de limpieza: entre 1,5 y 2 m/s. Suficiente para arrastrar, no para erosionar.
Y muy importante: controla la dureza del agua de enjuague. Si tienes más de 200 ppm de carbonatos, te va a dejar incrustaciones que luego generan corrosión por picaduras. Instala un descalcificador si hace falta.
Monitorización y Registro
Lleva un registro. Siempre.
Yo tengo una hoja Excel simple: fecha, punto de medición, espesor medido, observaciones. Cada seis meses actualizo. Así sé exactamente cuándo cambiar cada pieza antes de que falle. No hay sorpresas.
Si te ha pasado en planta, ya sabes lo frustrante que es que te llamen un domingo porque reventó un codo. Con un registro y un plan, eso no pasa.
Preguntas Frecuentes
¿Cuánto dura un codo de acero inoxidable 316L en línea de leche?
Depende de la velocidad y el protocolo CIP. En condiciones normales (2 m/s, limpieza bien hecha), entre 8 y 12 años. Si la velocidad es alta o la limpieza agresiva, puede ser 4-6 años. Por eso hay que medir, no adivinar.
¿Se puede reparar un codo con erosión-corrosión visible?
No. Mala idea. Una vez que la erosión ha adelgazado la pared más del 30%, la integridad estructural está comprometida. Cambiar la pieza siempre. Una reparación por soldadura en esa zona genera tensiones residuales y zonas alteradas térmicamente que fallan antes. No vale la pena el riesgo.
¿El acabado interno del tubo influye en la erosión-corrosión?
Sí, y mucho. Un acabado electropulido (Ra <0,4 μm) reduce la turbulencia superficial y facilita la formación de la capa pasiva. Tubos con acabado sanitario estándar (Ra 0,8 μm) funcionan bien. Pero si te venden tubería con Ra >1,5 μm, vas a tener problemas. Exige certificados de rugosidad en compras importantes.