Problemas de Sedimentación en Tanques de Maduración: Diseño de Agitadores y Optimización de Flujo
La semana pasada paramos la línea 3 por seis horas. Seis horas. El tanque de maduración tenía una capa de sedimento de casi 40 centímetros en el fondo, los agitadores trabajando en vacío sin remover nada, y el producto final salió totalmente fuera de especificación. Pérdida directa: 18,000 euros entre producto rechazado, parada y limpieza de emergencia. ¿Lo peor? Era totalmente evitable.
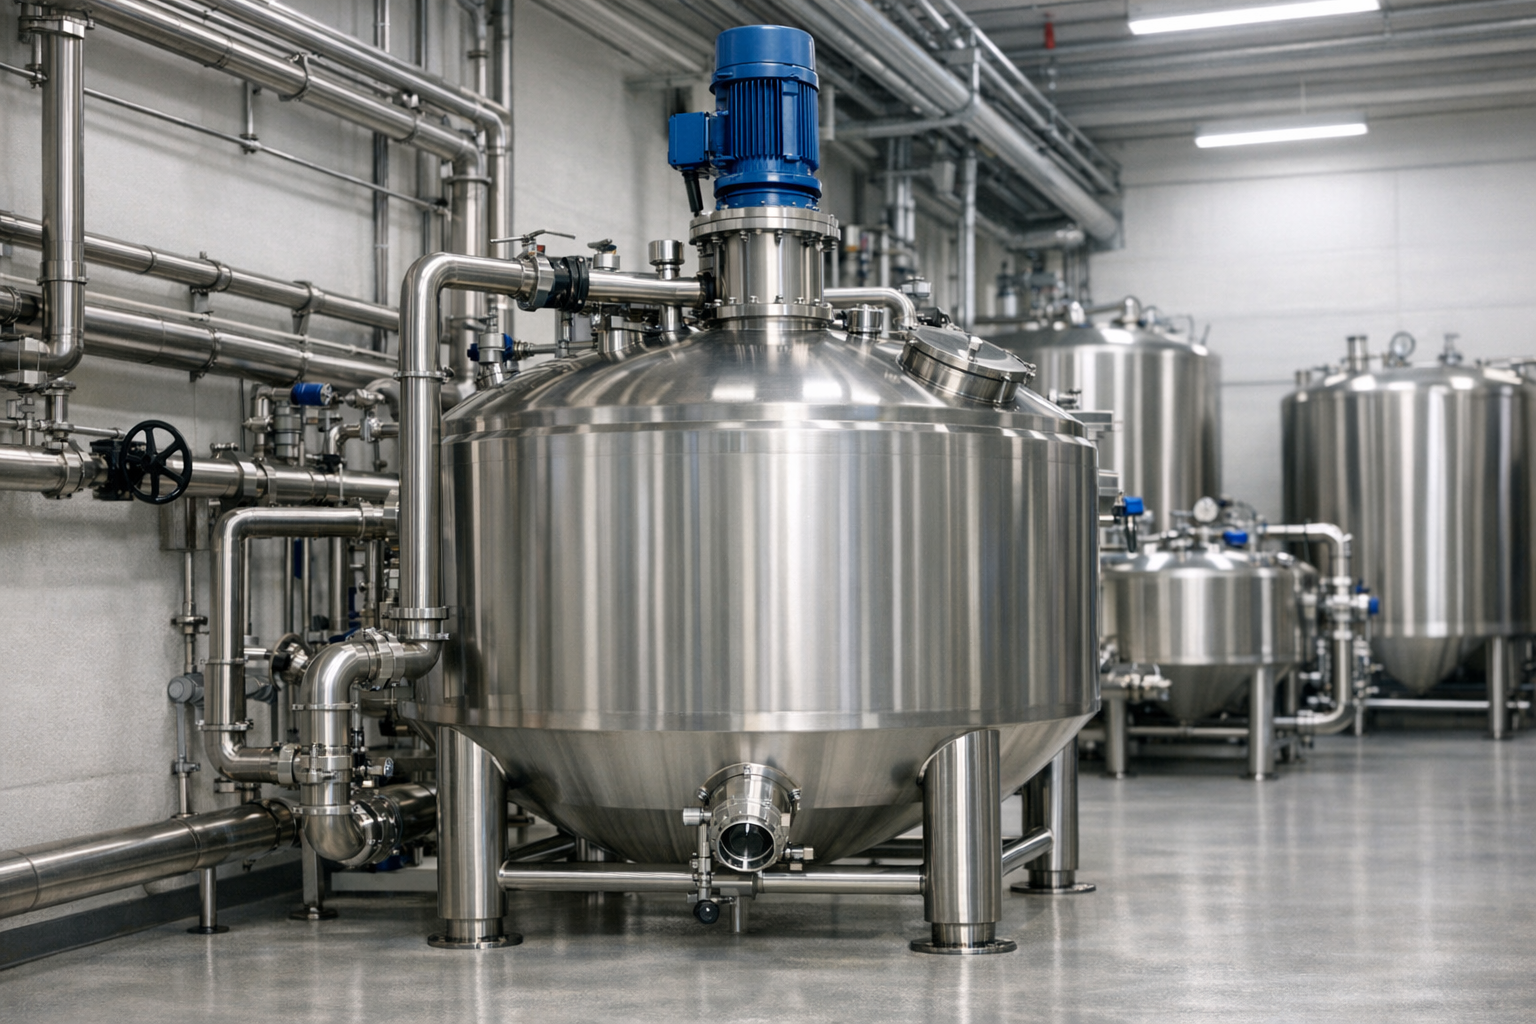
A ver, te explico: Los tanques de maduración son bestias nobles pero traicioneras. Funcionan perfectamente durante semanas o meses y de repente te encuentras con un ladrillo solidificado en el fondo que ningún agitador va a mover. La sedimentación no es un problema de limpieza. Es un problema de diseño de flujo.
Por Qué se Forma la Sedimentación
Pasa todo el tiempo.
La verdad es que muchos tanques se diseñan pensando solo en capacidad volumétrica, sin considerar la reología del producto. Cuando trabajas con suspensiones, emulsiones o productos con partículas sólidas, la gravedad siempre gana si no generas suficiente movimiento en las zonas críticas. Y esas zonas críticas son siempre las mismas: esquinas del fondo, zona muerta bajo el agitador, y el perímetro inferior donde la velocidad del fluido cae a casi cero.
Los agitadores convencionales tipo ancla o paleta suelen generar un patrón de flujo tangencial. Bonito en teoría. Inútil para evitar sedimentación. El fluido se mueve en círculos horizontales pero no hay componente vertical suficiente para levantar las partículas del fondo. Resultado: capa tras capa de material acumulándose hasta que tienes que parar y sacar pala y manguera.
Zonas Muertas: El Enemigo Invisible
Si te ha pasado en planta, ya sabes lo frustrante que es abrir un tanque después de una parada y ver material perfectamente decantado en zonas donde el agitador nunca llega. Las zonas muertas son regiones del tanque donde la velocidad del fluido es prácticamente nula. Suelen estar en:
- Esquinas inferiores del tanque (especialmente en fondos planos)
- Zona directamente debajo del eje del agitador
- Perímetro de la pared inferior donde el barrido del agitador es tangencial
- Detrás de baffles mal diseñados o soldaduras internas
Ojo con esto: un tanque sin baffles puede parecer mejor porque no tiene obstáculos, pero sin elementos que rompan el vórtice, el fluido simplemente rota sin mezclarse de verdad. Por otro lado, baffles mal ubicados crean más zonas muertas que las que eliminan.
Diseño Correcto de Agitadores para Evitar Sedimentación
Te lo digo por experiencia: no existe un agitador universal. Cada producto necesita su configuración específica. Pero hay reglas que funcionan casi siempre.
Tipo de Agitador Según el Producto
Para suspensiones con tendencia a sedimentar, los agitadores axiales son tu mejor opción. Generan flujo vertical que levanta las partículas del fondo. Las turbinas de palas inclinadas, hélices marinas o impulsores tipo Lightnin A310 funcionan de maravilla. Nada de anclas o paletas planas si tienes sólidos pesados.
Mala idea: usar RPM altas con agitadores pequeños. Generas mucha turbulencia local pero poco flujo global. Mejor: agitador grande a velocidad moderada que mueva todo el volumen del tanque de forma homogénea.
La posición del agitador también importa. Muchos lo ponen centrado y a media altura. Error. Para evitar sedimentación, el agitador debe estar descentrado o inclinado unos 5-10 grados respecto al eje vertical, y posicionado en el tercio inferior del tanque. Así generas un patrón de flujo en espiral ascendente que barre constantemente el fondo.
Número de Reynolds y Régimen de Flujo
A ver, sin ponernos muy teóricos: el número de Reynolds te dice si estás en régimen laminar, transición o turbulento. Para suspender sólidos necesitas estar en transición o turbulento (Re > 2000 mínimo, idealmente > 10000). Si trabajas en laminar, las partículas van a sedimentar sí o sí, no importa cuánto agites.
Calcula el Re con la fórmula básica: Re = (ρ × N × D²) / μ, donde ρ es densidad del fluido, N las revoluciones por segundo, D el diámetro del agitador y μ la viscosidad dinámica. Si te sale bajo, o aumentas velocidad o cambias a un agitador más grande.
| Parámetro | Valor Recomendado | Frecuencia de Verificación |
|---|---|---|
| Velocidad de agitador (RPM) | 40-120 según producto | Diaria |
| Número de Reynolds (Re) | > 10,000 para suspensiones | Semanal (cálculo) |
| Inspección de zonas muertas | Visual o con sonda | Mensual |
| Limpieza profunda del tanque | Según protocolo | Trimestral o según uso |
| Revisión de rodamientos agitador | Estado y temperatura | Semanal |
| Calibración de velocidad (tacómetro) | ±5% del setpoint | Mensual |
Optimización del Flujo: Más Allá del Agitador
Créeme que el agitador es solo una parte del sistema. He visto tanques con agitadores perfectos que igual sedimentan porque el diseño del tanque es un desastre.
Geometría del Tanque
Los fondos planos son enemigos de la suspensión. Punto. Si puedes, usa fondos cónicos o elipsoidales con pendiente mínima de 15 grados. El material tiende a deslizarse hacia el centro donde el agitador puede alcanzarlo. Si estás atrapado con un fondo plano, considera instalar un agitador secundario rasante o un sistema de recirculación externa.
La relación altura/diámetro también juega. Tanques muy altos y estrechos dificultan la circulación completa. Idealmente H/D entre 1:1 y 1.5:1 para productos con sólidos.
Baffles: Cuándo Sí y Cuándo No
En tanques verticales con agitadores centrales, los baffles verticales (típicamente 4, a 90 grados) rompen el vórtice y mejoran la mezcla axial. Pero tienen que estar bien diseñados: ancho entre 1/10 y 1/12 del diámetro del tanque, separados de la pared unos 2-3 cm para evitar zonas muertas detrás.
Eso es todo. Si el producto es muy viscoso o pseudoplástico, a veces los baffles generan más problemas que soluciones. Usa CFD (Computational Fluid Dynamics) si puedes, o pruebas con trazadores para ver el patrón real de flujo.
Recirculación y Bombeo Externo
Para tanques grandes o productos muy pesados, a veces lo mejor es combinar agitación mecánica con recirculación por bomba externa. Aspiras del fondo y reinyectas en la parte superior con boquillas orientadas para crear flujo descendente por las paredes. Funciona de lujo en tanques de más de 10,000 litros con suspensiones densas.
No le des más vueltas: si el agitador solo no puede, añade recirculación. Consumo energético mayor, sí, pero pérdidas por parada cero.
Monitoreo y Mantenimiento Predictivo
La clave está en detectar el inicio de la sedimentación antes de que se convierta en problema. Instalamos sensores de nivel ultrasónicos en el fondo del tanque que detectan acumulación temprana. También medimos consumo de corriente del motor del agitador: un aumento gradual indica mayor resistencia por sedimento.
Inspección visual cada dos semanas mediante mirillas o abriendo tapas superiores. Si ves cambio de color o turbidez en la superficie, probablemente hay separación de fases abajo.
Preguntas Frecuentes
¿Cada cuánto debo limpiar completamente un tanque de maduración?
Depende del producto y del diseño. Con buen agitador y flujo optimizado, puedes ir hasta 6 meses entre limpiezas profundas. Si sedimenta cada mes, tienes un problema de diseño, no de limpieza.
¿Puedo aumentar simplemente la velocidad del agitador para evitar sedimentación?
Hasta cierto punto, sí. Pero si ya estás en régimen turbulento y aún sedimenta, más velocidad solo gastará energía y desgastará el equipo. Mejor revisar diseño del impulsor, posición o añadir recirculación.
¿Los agitadores magnéticos funcionan para productos con sedimentación?
Para tanques pequeños y productos poco densos, sí. Para volúmenes industriales o suspensiones pesadas, suelen quedarse cortos en potencia. Los agitadores de eje directo con motor reductor son más confiables en estos casos.